Het ponsen van een enkele rij gaten in een leren riem klinkt eenvoudig, maar het is een van de meest precieze stappen in het vakmanschap van riemversiering . Een scheef gat, een gescheurde rand of een inconsistente steekafstand kan een hoogwaardig brogue-ontwerp veranderen in een afgekeurde partij. Voor zakelijke kopers die op zoek zijn naar riemen op maat, is inzicht in hoe CNC-ponsen precies werkt het verschil tussen blind bestellen en met vertrouwen bestellen.
Computergestuurde ponsmachines positioneren gereedschappen op basis van een digitaal patroon om gaten in leer of andere compatibele materialen te maken. De herhaalbaarheid is afhankelijk van de machine, het gereedschap, de materiaalondersteuning en de instellingen. Kopers dienen de toleranties te bevestigen aan de hand van productieproeven voor de voorgestelde riemconstructie; er bestaat geen universele CNC-tolerantie of onderscheid tussen "echte" en handmatig geponste brogue-decoratie.
Maar de kwaliteit van het ponsen hangt van meer af dan alleen de machine. Het type leer, de dikte, de complexiteit van het patroon en de kwaliteitscontroles spelen allemaal een rol in het eindresultaat. De onderstaande paragrafen gaan dieper in op elk van deze factoren, te beginnen met een vergelijking tussen CNC-ponsen en handmatige en lasermethoden.
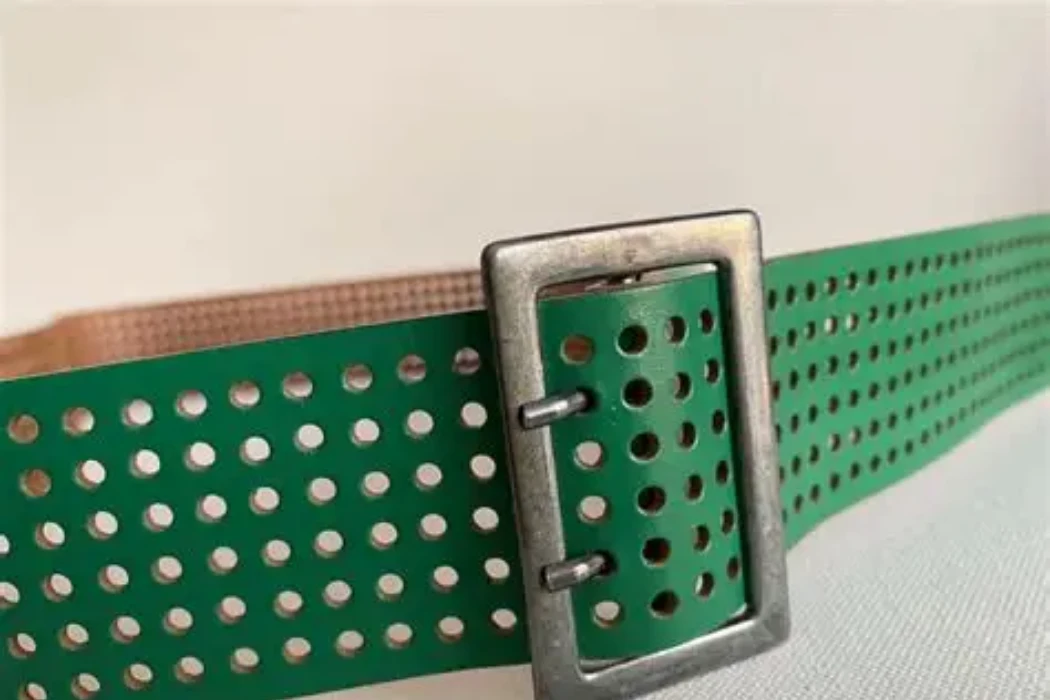
Wat is CNC-ponsen en wat is het verschil met handmatig ponsen?
Computergestuurd ponsen volgt een geprogrammeerde lay-out met behulp van het positionerings- en gereedschapssysteem van de machine. De aandrijving kan pneumatisch of via een ander machinespecifiek mechanisme plaatsvinden. Handmatig ponsen kan ook gebruikmaken van nauwkeurige sjablonen en mallen. Vergelijk de resulterende gaten, de productieconsistentie en de kosten in plaats van aan te nemen dat computerbesturing alle variatie elimineert.
Het basis CNC-ponsenproces
Een CNC-ponsmachine (Computer Numerical Control) doorloopt een aantal duidelijke, herhaalbare stappen voordat er ook maar één gat in het leer wordt geponst. Elke stap is belangrijk, want een kleine fout in een vroeg stadium kan later zichtbaar worden als een defect.
- Patroonvoorbereiding: Lever een vectorlay-out met afmetingen aan in een formaat dat door het systeem van de leverancier wordt ondersteund. Controleer de eenheden, schaal, gatgeometrie en referentiepunten voordat u deze importeert.
- Materiële ondersteuning: Houd het leren of riempaneel plat met behulp van de daarvoor bestemde steun of kleminrichting. Voorkom ongewenste uitrekking of beweging en bepaal hoe het patroon zich verhoudt tot de randen van de riem.
- Gereedschapsselectie: Stem de vorm van het gat, de materiaaldikte en de dikte af op de beschikbare ponsgereedschappen. Voor een patroon kunnen afzonderlijke ponsen of specifieke gereedschappen worden gebruikt; controleer of er gereedschapswisselingen nodig zijn.
- Proefneming en productie: Maak een eerste proefstuk, meet het op en keur de snijkwaliteit goed voordat de serie wordt geproduceerd. De output is afhankelijk van het patroon, gereedschapswisselingen, materiaalverwerking en apparatuur, dus geef de cyclustijd op voor het daadwerkelijke ontwerp.
- Procescontroles: Controleer tijdens de productie de positionering, de snijcondities en de afvalverwijdering. Ga er niet van uit dat elke machine sensoren heeft die automatisch druk- of maatafwijkingen corrigeren.
Als voorbeeld van apparatuur gebruikt de pons- en prikmodule van Zünd onafhankelijk werkende ponsen en pneumatische kracht voor compatibele materialen. De gepubliceerde specificaties zijn van toepassing op die apparatuur; bevestig het systeem en de configuratie die voor de bestelling worden voorgesteld.
Handmatig ponsen, lasersnijden en computergestuurd ponsen
Er zijn verschillende processen die openingen kunnen creëren, en die resulteren in verschillende randvoorwaarden. Een juiste vergelijking omvat materiaalcompatibiliteit, insteltijd, haalbare geometrie, herhaalbaarheid en totale orderkosten.
- Handmatig ponsen: Met een handpons wordt materiaal verwijderd om een opening te maken, terwijl een priem er voornamelijk doorheen prikt. Sjablonen en geleiders kunnen de lay-out bepalen. Evalueer het voorgestelde handmatige proces aan de hand van monsters en capaciteitsgegevens, in plaats van het alleen geschikt te achten voor eenmalig werk.
- Laser snijden: Met een laser kunnen openingen in geschikte materialen ontstaan, met mogelijk warmte-effecten aan de rand. Controleer eerst alle materiaal- en extractievereisten. Trotec raadt laserbewerking van PVC en niet-gespecificeerde kunststoffen af.Een leerachtig uiterlijk is niet voldoende om de geschiktheid vast te stellen.
- Computergestuurd ponsen: Met behulp van geleide gereedschappen worden de gewenste openingen mechanisch gecreëerd. Materiaalbeweging, versleten gereedschappen of onvoldoende ondersteuning kunnen echter nog steeds defecten veroorzaken, waardoor productiecontroles noodzakelijk blijven.
| Methode | Doorvoercontrole | Nauwkeurig bewijs | Kostencontrole | Geschiktheidscontrole |
|---|---|---|---|---|
| Handmatig ponsen | De tijd die nodig is voor de daadwerkelijke lay-out en verwerking | Meet de afmetingen van de mal of het sjabloon. | Vergelijk de arbeids- en gereedschapskosten voor de betreffende hoeveelheid. | Toegankelijke geometrie en een bewezen herhaalbaar proces. |
| Lasersnijden | Inclusief voorbereiding, snijden en opruimen. | Meet de openingen en de door warmte beïnvloede randen. | Vergelijk de vereisten voor installatie, verwerking en extractie. | Uitsluitend gecertificeerd lasercompatibel materiaal. |
| Computergestuurd ponsen | Inclusief gereedschapswisselingen en materiaalbehandeling. | Meet de productieproeven op de daadwerkelijke constructie. | Vergelijk de gereedschapskosten en de productiekosten voor de bestelling. | Patronen die compatibel zijn met het gereedschap en het ondersteuningssysteem. |
Vraag om vergelijkbare stalen en offertes voordat u een proces kiest. Een methode die werkt voor een plat proefstukje, vereist mogelijk een andere volgorde wanneer de riem gevoerd, gestikt of voorzien van metalen onderdelen is.
Waarom precisie belangrijk is bij brogue-patronen
Precisie gaat niet alleen over het uiterlijk. Het beïnvloedt ook de prestaties van een band en de consistentie van een bestelling, zelfs als deze duizenden eenheden omvat.
- Structurele integriteit: Gaten te dicht bij de rand of te dicht bij elkaar kunnen het leer verzwakken en scheuren veroorzaken, vooral langs de vouwlijn bij de gesp.
- Visuele symmetrie: Brogue-patronen zijn afhankelijk van gelijkmatig verdeelde, uitgelijnde gaten om er opzettelijk en niet slordig uit te zien, dus zelfs een kleine verschuiving kan het hele ontwerp verstoren.
- Batchconsistentie: Definieer de toegestane afwijkingen van het goedgekeurde voorbeeld en de tekening, inclusief uiterlijke zones en patroonregistratie bij verschillende afmetingen.
- Geschikt voor hardware: De functionele gaten moeten geschikt zijn voor de pin en ervoor zorgen dat de riem naar behoren vast- en losgemaakt kan worden. Test de gemonteerde gesp en riem samen.
De tolerantie moet aansluiten bij de functionele en visuele eisen van elk onderdeel. Stel deze vast door middel van steekproefmetingen en pasvormcontroles, in plaats van één dimensionale limiet voor elk gat te hanteren.
Welke perforatiepatronen kunnen kopers specificeren?
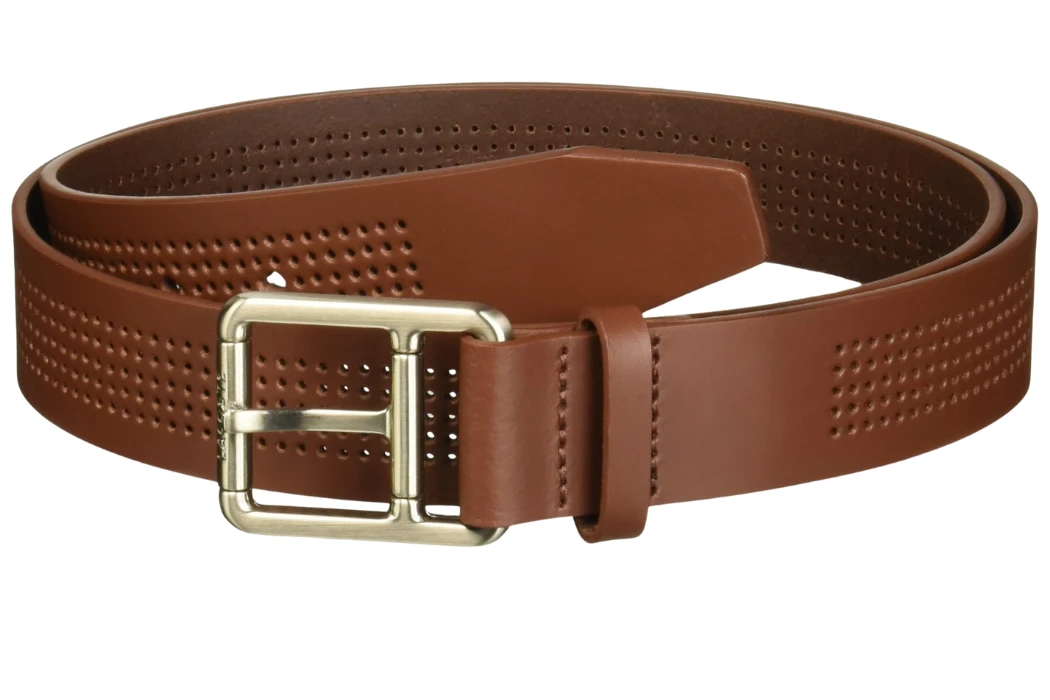
Een riemversiering in brogue-stijl kan gebruikmaken van rijen, randen of gegroepeerde motieven die kenmerkend zijn voor de brogue-stijl. Schoentermen zoals full brogue, semi brogue of quarter brogue zijn geen gestandaardiseerde specificaties voor riembedekking. Als een moodboard deze termen gebruikt, vertaal de verwijzing dan naar een daadwerkelijke tekening met duidelijk afgebakende patrooncontouren.
Brede dekking, banden, accenten en grenzen
Deze vier lay-outopties beschrijven de geometrie direct. Het zijn ontwerpvoorbeelden, geen kwaliteitsnormen of verplichte categorieën voor geperforeerde transportbanden.
- Brede dekking: Herhaal de versiering over een groot deel van de zichtbare band. Definieer effen zones rond de gesp, de stiksels en het verstelgebied waar het ontwerp dit vereist.
- Decoratieve band: Concentreer de openingen in een centrale band of een geselecteerd gedeelte. Bepaal de breedte en positie van de band zodanig dat het patroon consistent blijft, ongeacht de grootte.
- Lokaal accent: Gebruik een klein motiefje in de buurt van de punt of een andere gekozen plek. Geef de afstand tot de punt, de bevestigingsopening en de functionele gaten aan.
- Uitgebreide rand: Borduur een motief langs een langere rand. Controleer het resterende materiaal tussen de openingen en de buitenrand, inclusief eventuele stiklijnen.
Kopers kiezen meestal een ontwerp op basis van hoe opvallend of subtiel ze de uiteindelijke riem willen laten lijken.
Klassieke perforatiemotieven (ruitvormig, rechtlijnig, vleugeltipstijl)
Naast de algehele lay-out, verandert ook de vorm van het perforatiepatroon zelf het karakter van de riem.
- Diamantmotief: Het patroon bestaat uit kleine gaatjes in een herhalend ruitvormig raster, wat een klassieke, formele uitstraling geeft.
- Rechtlijnmotief: Een enkele of dubbele rij gelijkmatig verdeelde gaten loopt parallel aan de rand van de riem.
- Motief geïnspireerd op vleugeltips: Een gebogen of puntige cluster kan als accent dienen. Gebruik de referentieafbeelding als visuele richtlijn en bepaal de afmetingen van de daadwerkelijke vorm op de riemtekening.
- Medaillonmotief: Een cirkelvormig of bloemstuk kan op bepaalde intervallen herhaald worden. Controleer de plaatsing aan de punt, het uiteinde met de gesp en de overgangen in grootte.
Sommige motieven hergebruiken dezelfde ponsmaten op verschillende posities; voor andere is speciaal gereedschap met een specifieke vorm nodig. Bevestig de gereedschapsproductie en het eigenaarschap na goedkeuring van de patroongeometrie.
Het digitaliseren van aangepaste patronen en het controleren van bestandsformaten
Voordat een CNC-machine iets kan ponsen, moet het patroon bestaan als een digitaal bestand dat de pers kan lezen.
- Vectorgebaseerd ontwerp: Ontwerpers tekenen het patroon in software zoals Adobe Illustrator of AutoCAD, waarbij elk gat als een precies punt wordt weergegeven.
- Bestandsformaat: Vraag welke formaten de apparatuur en de programmeerworkflow ondersteunen. Lever een referentiebestand met afmetingen aan naast het vectorbestand en controleer de geïmporteerde schaal.
- Schaalbaarheidscontroles: Het ontwerpteam controleert of het patroon correct geschaald is voor verschillende riembreedtes en -maten.
- Goedkeuringsvoorbeelden: Het ontwerpteam keurt doorgaans eerst een digitale proefdruk goed voordat er een fysiek exemplaar wordt gestanst, wat zowel tijd als materiaal bespaart.
Een digitale proefdruk kan lay-outfouten aan het licht brengen, maar vervangt geen fysiek voorbeeld. Keur de herziene versie van het ontwerpbestand en de gestanste constructie samen goed vóór de productie.
Welke specificaties voor gatgrootte, -afstand en tolerantie bepalen de kwaliteit?
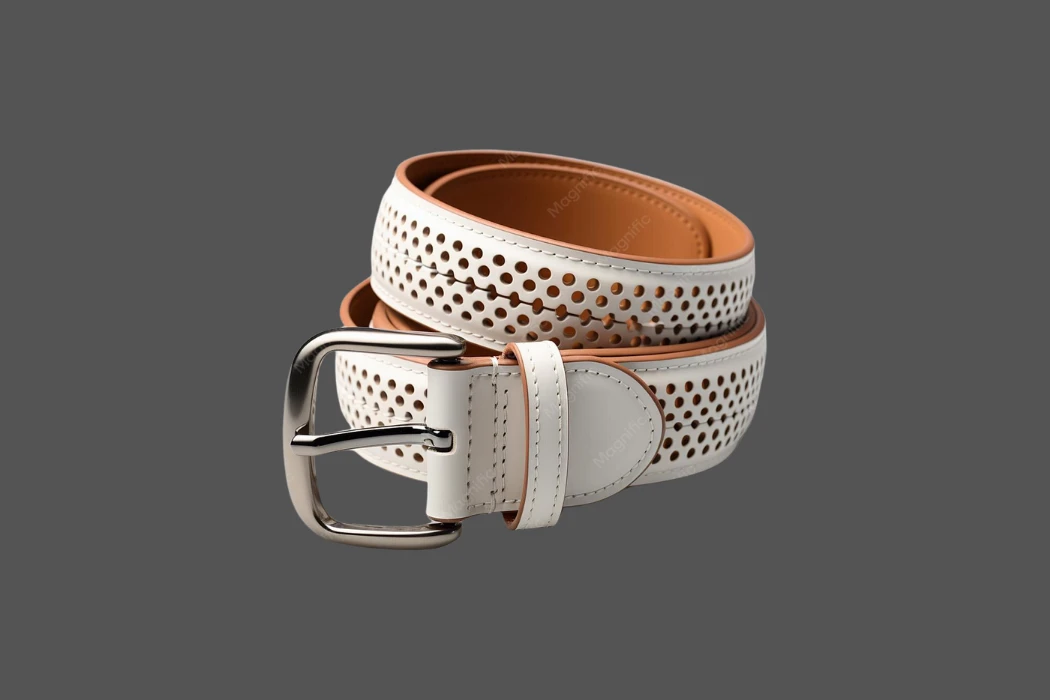
Specificeer de vorm en grootte van de gaten, de hart-op-hartafstand, de positie van het patroon en de randafstand. Een wijziging aan één van deze parameters kan de hoeveelheid materiaal tussen de openingen en de visuele dichtheid beïnvloeden. De tekening moet onderscheid maken tussen decoratieve openingen en functionele verstelgaten, die gecontroleerd moeten worden met de gekozen gesp.
Gatafmetingen kiezen
Kies afmetingen op basis van het ontwerp, de beschikbare gereedschappen en materiaalproeven. De onderstaande categorieën zijn handige manieren om monsters te vergelijken, geen gestandaardiseerde diameterbereiken.
- Fijne perforatie: Kleinere openingen kunnen een subtiele textuur opleveren. Controleer of het voorgestelde gereedschap ze volledig doorsnijdt en of de onderkant schoon is na het verwijderen van het afval.
- Herhaalde decoratieve gaten: Vergelijk alternatieve maten op basis van de werkelijke breedte van de band. Houd de gekozen diameter en de toegestane variatie op de tekening aan in plaats van af te gaan op een "standaard brogue"-omschrijving.
- Openingszinnen: Grotere of gevormde gaten kunnen een opvallender effect creëren, maar verwijderen wel meer materiaal. Beoordeel het resterende gedeelte en het buiggedrag van de voltooide constructie.
- Afstelgaten: Stem de vorm en grootte af op de daadwerkelijke gespstift, de materiaaldikte en de beoogde sluitwerking. Controleer de pasvorm van de stift en de vervorming na de overeengekomen gebruikstest.
Kleinere gaten worden over het algemeen als verfijnd en formeel beschouwd, terwijl grotere gaten een stoerdere, meer casual look creëren.
Richtlijnen voor veldafstand en -afstand
Pitch verwijst naar de afstand tussen de middelpunten van de holes, en speelt een even grote rol in het uiteindelijke uiterlijk als de grootte van de holes zelf.
- Dichte lay-out: Een kleine tussenruimte zorgt voor een betere visuele dekking, maar controleer wel hoeveel materiaal er tussen aangrenzende gaten en in de naastgelegen rijen overblijft.
- Evenwichtige lay-out: Vergelijk proefstroken met verschillende steekafstanden terwijl de gatgrootte constant wordt gehouden. Dit maakt het visuele effect van de afstand gemakkelijker te beoordelen.
- Open lay-out: Een grotere tussenruimte zorgt voor meer materiaal tussen de verder identieke gaten. Controleer of het patroon nog steeds correct aansluit op de uiteinden van de band en over het gehele maatbereik.
- Randafstand: Geef aan of de afmeting wordt gemeten vanaf het midden van het gat of vanaf de dichtstbijzijnde rand. Kies de afmeting op basis van het materiaal, de naadindeling en de belastingsoverdracht; een vaste afstand biedt geen garantie dat scheuren worden voorkomen.
Twee ronde gaten van 2 mm met een hartafstand van 6 mm laten bijvoorbeeld 4 mm ruimte tussen hun randen langs die lijn. Dit is een geometrisch voorbeeld, geen goedgekeurd sterktecriterium. Schuine rijen, grotere aangrenzende gaten en de plaatsing van de randen beïnvloeden ook de resterende doorsnede.
| Voorbeeld van een lay-out | Gatspecificatie | Afstandsspecificatie | Plaatsingsaspecten |
|---|---|---|---|
| Lokaal accent | Bepaal de afmetingen van elke gekozen maat en vorm. | Geef de afmetingen van het motief en de aangrenzende effen zones aan. | Positie ten opzichte van de punt, gesp of lus. |
| Decoratieve band | Keur de herhaalde openingsgeometrie goed. | Definieer de steek en de afstand tussen de rijen. | Zorg ervoor dat de bandregistratie consistent blijft voor alle maten. |
| Brede dekking | Controleer alle herhaalde en geaccentueerde openingen. | Definieer de speelvelden en de minimaal resterende secties. | Controleer de rand-, naad- en functionele-gatzones. |
Toleranties en uitlijningscontroles afstemmen
Een tekening kan afzonderlijke toleranties specificeren voor gatgrootte, positie, spoed en algehele patroonregistratie. Ook kan worden gedefinieerd hoe de flexibele band tijdens de meting wordt ondersteund en geconditioneerd.
- Computergestuurd ponsen: Vraag om meetresultaten van proefboringen voor het daadwerkelijke materiaal en de machine-instellingen. De nominale positioneringsnauwkeurigheid alleen is geen garantie voor de nauwkeurigheid van het uiteindelijke gat.
- Laser snijden: Indien het materiaal geschikt is, beoordeel dan de geometrie van de opening en de door warmte beïnvloede rand volgens de overeengekomen meetmethode. Leid geen toleranties af uit de procesnaam.
- Handmatig ponsen: Evalueer de gereedschappen, sjablonen en het bedieningsproces aan de hand van representatieve voorbeelden. Stel dezelfde vereiste criteria voor het eindproduct vast waar het ontwerp daarom vraagt.
- Uitlijningscontroles: Vergelijk de gemeten gaten met de goedgekeurde tekening en referentiepunten. Controleer de lokale afstand en de cumulatieve patroonafwijking langs de band.
Specificeer de toleranties die van belang zijn voor de pasvorm of het uiterlijk en bevestig dat de leverancier deze consistent kan naleven. Een onnodig krappe tolerantie kan de kosten verhogen zonder het product te verbeteren.
Welke invloed hebben het type en de dikte van het leer op de precisie bij het ponsen?
Dikte, stevigheid, afwerking en laagopbouw beïnvloeden het ponsgedrag. Volnerfleer, gecorrigeerd leer en splitleer verschillen elk binnen hun categorie, dus test het materiaal zelf. Een dikkere riem vereist mogelijk ander gereedschap of andere instellingen, maar dat betekent niet automatisch dat de gaten groter moeten zijn.
Houtnerf, afwerking en laagopbouw
Leg de materiaalomschrijving en het afwerkingssysteem vast vóór de proefnemingen. Het behoud van de houtnerf is één aspect; de selectie van het leer, de verwerking, de vochtigheidsgraad en eventuele coatings hebben ook invloed op het resultaat.
- Volnerf leer: Behoudt de oorspronkelijke nerfstructuur zonder corrigerend polijsten. Controleer het leer zelf op volledige snede, randconditie en patroonstabiliteit; het label garandeert geen schone gaten.
- Gecorrigeerd nerfleder: Het oppervlak is gecorrigeerd voor een fraaier uiterlijk. De term "top-grain" wordt in de branche vaak anders gebruikt, dus verduidelijk de omschrijving en controleer of de afwerking afbrokkelt, barst of afgeeft tijdens het ponsen.
- Gespleten leer: Komt van een onderste, gespleten laag. Evalueer het specifieke materiaal en eventuele coatings of ruglagen op rafelen, scheuren en schone afvalverwijdering. Selecteer instellingen op basis van proeven in plaats van aan te nemen dat één snelheid geschikt is voor de categorie.
- Verlijmde of gecoate constructies: Identificeer elke laag en test op loslating of beschadiging van de coating rond de openingen. Deze risico's moeten worden beoordeeld; ze betekenen niet dat elk composietmateriaal zich onvoorspelbaar gedraagt.
Keur de materiaalcode, afwerking en het gestanste monster gezamenlijk goed. Een latere wijziging in coating, dikte of dragermateriaal moet aanleiding geven tot een herziening van de stansinstellingen.
De juiste dikte kiezen voor de constructie
De dikte moet worden gespecificeerd samen met de breedte van de band, de gelaagdheid, de stijfheid en de pasvorm van de gesp. Meet de uiteindelijke stapel, vooral op de plekken waar vouwen of inzetstukken de stapel beïnvloeden.
- Dunne constructies: Controleer de ondersteuning tijdens het snijden, de vervorming tijdens het hanteren en het resterende materiaal tussen de gaten. Een nette snede alleen is geen bewijs van voldoende riemsterkte.
- Enkellaagse bandjes: Kies de dikte op basis van de gewenste handgreep en sluiting, en pas vervolgens de decoratieve en functionele openingen aan. Er bestaat geen universele dikte voor alle brogueriemen.
- Dikkere constructies: Controleer de capaciteit van de apparatuur, de volledige penetratie en de kwaliteit van de onderzijde. De geometrie en instellingen van het gereedschap moeten geschikt zijn voor het materiaal; vergroot een ontwerpgat niet alleen omdat de band dikker is.
- Gelaagde constructies: Bepaal of het ponsen vóór of na het lijmen en stikken plaatsvindt. Controleer de uitlijning, de zichtbare lagen en de scheiding op het geassembleerde monster.
| constructie | Procescontrole | Acceptatiebewijs |
|---|---|---|
| Dun of zacht materiaal | Ondersteun en controleer de beweging tijdens het snijden. | Meet de openingen op; beoordeel scheuren en vervormingen. |
| Enkellaags band | Stem het gereedschap en de instellingen af op het daadwerkelijke leer. | Afmetingen, onderkant en buiggedrag goedkeuren |
| Dikke of gelaagde band | Controleer de penetratie, de registratie en de hechting van de lagen. | Keur de volledige stapel- en functionele-gattesten goed. |
Leg de goedgekeurde gereedschappen en instellingen vast bij de revisie van het proefexemplaar. Dit geeft de productie een reproduceerbaar uitgangspunt en een basis voor het onderzoeken van wijzigingen.
Veelvoorkomende defecten: scheuren, rafelen, barsten aan de randen.
Zelfs met de juiste machine kunnen er nog steeds ponsfouten optreden als het leer, het gereedschap of de instellingen niet helemaal op elkaar zijn afgestemd.
- Scheuren: Onderzoek de staat van het gereedschap, de ondersteuning, de afstand tussen de gaten, de materiaalkwaliteit en het resterende gedeelte. De zichtbare scheur alleen is geen eenduidige oorzaak.
- Rafelen: Controleer op onvolledige snede, gereedschapsslijtage, de structuur van de rug of vezels en de verwijdering van afval. Inspecteer beide zijden van het gat in plaats van het defect alleen aan een leerkwaliteit toe te schrijven.
- Randscheuren: Onderzoek de afwerking, de materiaalconditie, de buigspanning en de perforatie-instellingen. Onderscheid een gebarsten coating van een scheur in het onderliggende leer.
- Gatvervorming: Controleer de beweging, de rek, de staat van het gereedschap en de meetondersteuning. Vergelijk de vorm direct na het snijden met de vorm nadat het materiaal is ontspannen.
Door deze defecten vroegtijdig op te sporen, tijdens de monstername in plaats van tijdens de massaproductie, worden zowel tijd als materiaalkosten bespaard.
Hoe controleren fabrieken de kwaliteit van geperforeerde en brogue-riemen?
Het kwaliteitsplan moet procescontroles, uiterlijke inspectie en relevante prestatietests combineren. Specificeer controlepunten tijdens de productie en de uiteindelijke acceptatieprocedure voor de partij afzonderlijk. Statistische steekproeven kunnen deel uitmaken van de eindinspectie, maar vervangen geen procescontrole of een controle die de koper van elke eenheid eist.
Visuele inspectie: Uitlijning, snijranden en symmetrie
Gebruik het goedgekeurde voorbeeld en de tekening om te bepalen wat de inspecteurs onderzoeken. Spreek afspraken af over de belichting, de kijkafstand en het onderscheid tussen cosmetische afwijkingen en functionele gebreken.
- Rijuitlijning: Controleer rechte of opzettelijk gebogen rijen aan de hand van de ontwerpreferentiepunten en de overeengekomen tolerantie, inclusief de cumulatieve afwijking langs de band.
- Snijranden: Controleer de onder- en voorkant op onvolledige sneden, achtergebleven pluggen, gerafelde vezels en scherpe of ruwe randen. Controleer of het schoonmaken de openingen niet vergroot of vervormt.
- Patroonsymmetrie: Vergelijk gespiegelde motieven waarbij symmetrie beoogd is. Verwerp een opzettelijk asymmetrisch ontwerp niet op basis van een verondersteld spiegelbeeldpatroon.
- Kleur en oppervlakteconsistentie: Inspecteurs controleren ook of het ponsen geen verkleuring of glans rond de randen van de gaten heeft veroorzaakt.
Noteer defecten met hun locatie, afmetingen en foto's. Sommige vereisen meting of een nadere inspectie; ga er niet van uit dat alle relevante afwijkingen binnen enkele seconden zichtbaar zijn.
Duurzaamheidstesten (treksterkte, slijtage aan de randen)
De afgewerkte modegordel moet na het perforeren voldoen aan de afgesproken bevestigings- en buigeisen. Beoordeel of decoratieve gaten een zwakke plek vormen en controleer het functionele verstelgebied.
- Treksterktetesten van leer: ISO 3376 Het document specificeert een methode voor de treksterkte en rek van leer; het geeft geen universele grenswaarde voor een riem. Definieer aparte assemblagetests waarbij het perforatiepatroon of de gespbevestiging moet worden geëvalueerd.
- Scheurweerstand in de buurt van gaten: Technici testen of het leer gemakkelijker scheurt langs een rij geperforeerde gaten dan massief leer.
- Randslijtagetest: Door herhaaldelijk vouwen en buigen kan worden gecontroleerd of de geperforeerde randen na verloop van tijd beginnen te barsten of rafelen.
- Bevestigingstests: Maak de geselecteerde gesp herhaaldelijk vast en los volgens de afgesproken procedure, controleer vervolgens de vorm van het gat, de staat van de riem en de werking. Noteer de testomstandigheden en de acceptabele verandering.
Functionele gaten verdienen bijzondere aandacht, maar decoratieve rijen kunnen ook de sterkte beïnvloeden. Neem alle kritische resterende secties of vouwen mee die tijdens de ontwikkeling van het monster zijn geïdentificeerd.
AQL-bemonsteringsprotocollen voor bulkbestellingen
Een laatste steekproefinspectie kan een beslissing over de acceptatie van een partij ondersteunen. De koper kan ook een volledige inspectie van bepaalde kenmerken eisen; de omvang van de inspectie moet aansluiten op het overeengekomen risico- en kwaliteitsplan.
- Bemonsteringsplan: ISO-2859 1 Dit betreft AQL-geïndexeerde steekproefneming van eigenschappen per partij. De steekproefomvang en de acceptatiebeslissing zijn afhankelijk van de input van het plan, waaronder partijgrootte, inspectieniveau en -ernst; de bestelhoeveelheid alleen is onvoldoende.
- AQL-selectie: Spreek met de koper de waarde voor elke defectklasse en de toepasselijke bemonsteringsregels af. Geen enkele AQL-waarde definieert automatisch een premium band, en AQL is geen garantie dat een bepaald percentage van de zending defect of defectvrij is.
- Classificatie van defecten: Inspecteurs delen gebreken in in de categorieën kritiek, groot en klein, omdat een gescheurd gespgat belangrijker is dan een licht oneffen ruitmotief.
- Acceptatiebesluit: Pas de overeengekomen acceptatie- en afkeuringsnummers toe op de inspectieresultaten en volg vervolgens de contractuele regels voor afgekeurde partijen, herstelwerkzaamheden en herinspectie. Houd eisen voor destructief onderzoek apart wanneer hiervoor een ander plan geldt.
Steekproeven nemen brengt statistische risico's met zich mee. Documenteer het plan en de resultaten zodat de acceptatie traceerbaar is; het garandeert niet dat elke eenheid is gecontroleerd of dat de verzendtijd correct is.
Veelgestelde Vragen / FAQ
Wat is een brogue-patroon op een leren riem?
Het is een op brogues geïnspireerde decoratieve rangschikking van openingen, vaak in rijen of clusters. Namen die van schoenen zijn afgeleid, definiëren geen gestandaardiseerde bandindeling, dus specificeer de daadwerkelijke tekening. Perforatie verwijdert materiaal en kan de prestaties beïnvloeden, wat gecontroleerd moet worden op de afgewerkte constructie.
Wat betekent geperforeerd leer?
Geperforeerd leer betekent simpelweg leer waarin kleine gaatjes zijn geponst in een herhalend patroon. Fabrikanten gebruiken perforatie zowel voor decoratie, zoals brogue-motieven, als voor functionaliteit, zoals gaatjes voor het verstellen van een gesp. De gaatjes kunnen in rechte lijnen, rasters of aangepaste vormen lopen, afhankelijk van het ontwerp.
Wat is de ideale leerdikte voor een riem?
De geschikte dikte hangt af van het materiaal, de breedte, het aantal lagen, de stijfheid en de pasvorm van de gesp. Keur een proefstuk met de gewenste perforatie goed en test de afgewerkte constructie. Eén enkele dikte-indicatie is niet geschikt voor elk ontwerp van een modieuze riem.
Wat is de standaard gatgrootte die gebruikt wordt bij het perforeren van leer?
Er bestaat geen standaarddiameter voor alle decoratieve perforaties. Specificeer voor elke opening de vorm, afmetingen, spoed en tolerantie, en controleer vervolgens de kwaliteit van het gereedschap en het proefstuk. Functionele verstelgaten moeten ook worden gecontroleerd op pasvorm met de daadwerkelijke gespstift.
Kunnen CNC-machines netjes door volnerfleer heen ponsen?
Met de juiste apparatuur en gereedschappen kunnen volnerfleer geperforeerd worden, maar het resultaat is afhankelijk van het leer zelf, de afwerking, de ondergrond en de instellingen. Controleer de volledige snede en de afmetingen tijdens proefboringen; het label 'volnerfleer' biedt geen universele tolerantie of garantie voor schone gaten.
Wat is het verschil tussen brogueleer en geperforeerd leer?
Geperforeerd leer is een algemene benaming voor leer met openingen. Brogue-geïnspireerde decoratie beschrijft een esthetische vormgeving die kenmerkend is voor de brogue-stijl. Bij het inkopen van een riem is een goedgekeurde tekening nauwkeuriger dan alleen afgaan op een stijllabel.
Hoe voorkomen fabrikanten dat leer scheurt tijdens het ponsen?
Gebruik de juiste gereedschappen, ondersteuning en instellingen en test het gekozen leer en de afwerking. Onderzoek of er schade is ontstaan aan de coating of het onderliggende materiaal. Voeg geen conditioner of vocht toe als algemene oplossing; controleer eerst de compatibiliteit en het gecontroleerde proces met de materiaalleverancier.
Welke tolerantie wordt als acceptabel beschouwd bij het perforeren van leer?
De aanvaardbare tolerantie is de waarde die voor het ontwerp is overeengekomen en die door het voorgestelde proces wordt aangetoond. Specificeer de gatgrootte, -positie en patroonregistratie afzonderlijk waar nodig, samen met de meetmethode. Controleer de functionele passing van het gat met behulp van de gemonteerde gesp.
Perfecte perforatie, van ontwerp tot levering.
Een duidelijke perforatiespecificatie omvat de tekening, materiaalsamenstelling, gatgeometrie, goedkeuring van het monster en inspectiecriteria. Voor de ontwikkeling van op maat gemaakte transportbanden dient u het patroon en de gewenste aantallen naar Hoplok te sturen , zodat de beschikbare productiemethode, gereedschappen, materialen en planning kunnen worden bevestigd. De CNC-mogelijkheden en haalbare toleranties moeten voor het specifieke project worden bevestigd voordat ze in de inkoopspecificatie worden opgenomen.