
Het splijten en schaven van leer heeft verschillende effecten op de dikte. Splijten kan de dikte over de gehele huid, een paneel of een riem verminderen; schaven verwijdert materiaal plaatselijk, bijvoorbeeld bij een gesp of een omgeslagen rand. Mits correct toegepast, zorgen ze ervoor dat een riem er netjes uitziet zonder onnodige dikte.
Een taps toelopende riem versmalt in breedte over een deel van zijn lengte. De dikte kan ook variëren, maar dit zijn afzonderlijke ontwerpkeuzes. Een platte riem uit één stuk kan taps toelopen, net zoals een riem met reliëf of voering een constante breedte kan hebben.
Voor kopers is een tekening met de uiteindelijke breedtes, diktezones, vouwen en laagopbouw een nuttige specificatie. De volgende handleiding legt uit hoe u deze details met een fabrikant kunt bespreken en waar u op moet letten bij het proefexemplaar.
Wat is leersplijten? Riemenfabricage?
Splijten is het proces waarbij een materiaal in de dikte wordt verdeeld of verkleind. Het splijten in een leerlooierij en de latere bewerking van onderdelen voor lederwaren zijn verwante processen, maar ze maken niet per se gebruik van dezelfde apparatuur of materiaalfase. Een riemenfabriek kan bijvoorbeeld werken met reeds gelooid leer in plaats van met onbewerkt leer.
Het hoofddoel van het splijten van leer
Een bandmes-splijtmachine kan een ongelijkmatig stuk dichter bij een bepaalde dikte brengen of juist dunner maken voor een specifieke constructie. De beschrijving van de splijtmachine van Fortuna maakt onderscheid tussen het dunner maken van het gehele stuk en het plaatselijk afschuinen van de randen, en vermeldt dat er ook profileringsopties beschikbaar zijn.
Bepaal de gewenste dikte bij het ontwerp van de riem, niet bij een standaard dikte voor dagelijks gebruik. Speling bij de gesp, hardheid, lagen en de gewenste uitstraling zijn allemaal belangrijk. Splitsen garandeert geen perfecte uniformiteit en voorkomt geen ongelijkmatige rek; het gekozen materiaal en de daaropvolgende controles blijven van belang.
Wanneer een huid wordt gescheiden in een nerflaag en een onderlaag, hangt het latere gebruik ervan af van de verwerking en de kwaliteit. Door het splitsen alleen wordt de bovenlaag niet automatisch volnerf als het nerfpatroon vervolgens wordt gecorrigeerd, en evenmin wordt elke onderlaag automatisch afgewerkt suède.
Inzicht in de vezelrichting en het snijden
Leer varieert in dikte. Houd bij het plannen van de plaatsing en oriëntatie van de riemen rekening met de structuur van het materiaal, de zichtbare variaties en de beoogde functie. Deze beslissing over de snijwijze moet niet worden verward met een universele regel voor het invoeren van de vezels in elke splijtmachine langs de ruggengraat.
De machine-instellingen moeten voldoen aan de eisen van de apparatuur en het materiaal. Een eindloos bandmes kan niet zinvol worden gespecificeerd met een algemene opgave van het toerental. De conditie van het mes, de aanvoer, de druk en de ondersteuning moeten worden vastgesteld aan de hand van de machine-instructies en proeven met het daadwerkelijke materiaal.
Ga er niet van uit dat elke machine water of olie op het leer sproeit, of smeermiddel toevoegt zonder voorafgaande goedkeuring. Ongecontroleerde resten kunnen de latere afwerking of hechting beïnvloeden. Het resultaat moet schoon en consistent zijn, geschikt voor de volgende bewerking.
Het controleren van de dikte van leer op consistentie.
Meet de dikte op specifieke locaties met behulp van een geschikte leerdiktemeter en een consistente methode. Zachte materialen kunnen samengedrukt worden onder meetdruk, daarom moeten het instrument en de procedure in de specificaties worden opgenomen. Noteer de overeengekomen tolerantie in plaats van een willekeurige waarde te hanteren.
Controleer op groeven, ongelijkmatige reductie, doorsnijdingen en vervorming. Het splijten gebeurt normaal gesproken door de dikte heen; het legt geen nieuw, natuurlijk nerfpatroon bloot onder het oorspronkelijke patroon. Onderzoek gebreken zonder aan te nemen dat elk spoor een verborgen litteken is dat door het mes is blootgelegd.
Controleer de eerste producten na de instelling of een materiaalwijziging en definieer vervolgcontroles die geschikt zijn voor de productierun. Als de resultaten buiten het overeengekomen bereik vallen, zet het betreffende product dan stil en verhelp de oorzaak voordat u verdergaat.
Hoe werkt precisieschaven bij leren riemen?
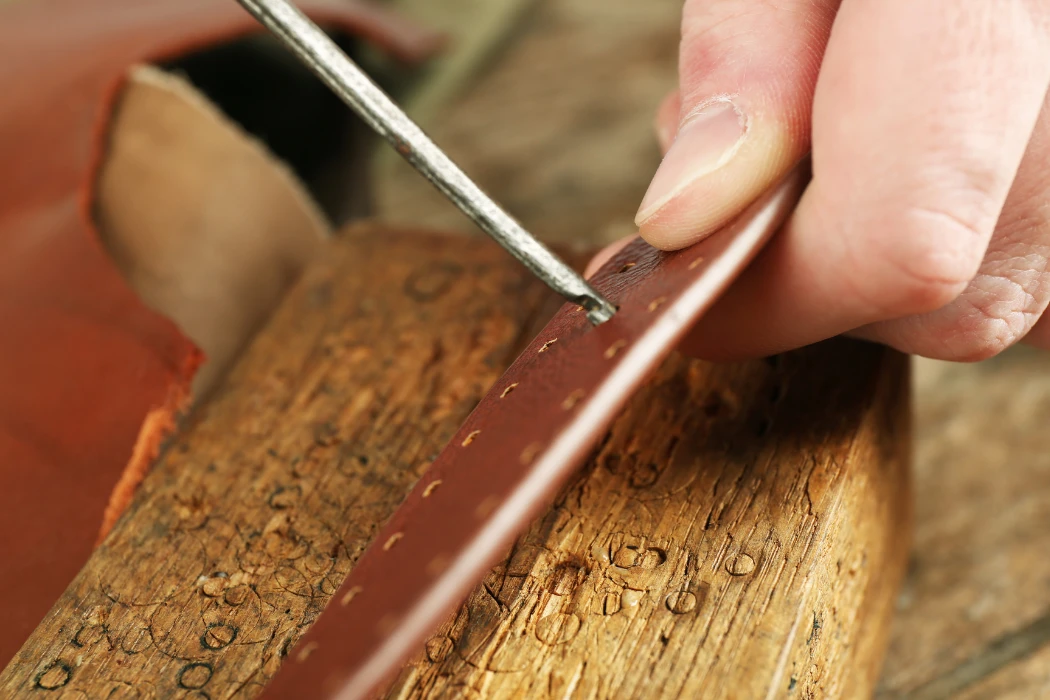
Bij het schaven worden geselecteerde gedeeltes dunner gemaakt in plaats van het hele onderdeel. Kraanmachines worden vaak gebruikt voor het plaatselijk voorbereiden van randen en vouwen, terwijl andere gereedschappen en apparatuur geschikt kunnen zijn voor specifieke bewerkingen. Het schavenprofiel moet worden gespecificeerd voor de betreffende verbinding.
De mechanica van de schaafmachine
Een klokmes werkt samen met de aanvoer- en ondersteuningsinrichting om een gecontroleerde hoeveelheid materiaal te verwijderen. De keuze van de aandrukvoet en geleider helpt bij het bepalen van de vorm van de afschuining. De brochure van de Fortuna-machine beschrijft verschillende lokale afschuiningsvormen en materiaaltoepassingen.
De instelling van het mes, de aanvoer, de druk en de slijpprocedure zijn afhankelijk van de machine en het materiaal. Er bestaat geen universele hoek, messnelheid of resterende dikte die voor alle banden geschikt is. Noteer een geschikte instelling na proefbewerkingen en controleer vervolgens de snede in plaats van een machine-instelling als bewijs van de uiteindelijke kwaliteit te beschouwen.
De randen dunner maken voor een nette montage.
Een gespvouw brengt lagen samen en vergroot plaatselijk de dikte. Door te schaven kan die dikte worden verminderd, terwijl er voldoende materiaal overblijft voor de gekozen sluiting. Controleer de vouw rond de gesp zelf en met de beoogde stiksels, schroeven, drukknopen of klinknagels.
De zijde en diepte van de materiaalverwijdering hangen af van de constructie. Verwijder niet standaard de zichtbare houtnerf bij een lijmverbinding en ga er niet vanuit dat schaven de hechting met een vast percentage verbetert. De voorbereiding van de lijmverbinding en de lijmkeuze moeten afgestemd zijn op de betreffende oppervlakken.
Een omgebogen rand, een overlapping en een banduiteinde vereisen mogelijk verschillende voorbereidingen. Keur een dwarsdoorsnede of een detailvoorbeeld goed, zodat de fabriek weet waar de verdunning moet beginnen, eindigen en overgaan.
Waarom taps toelopende riemeinden mogelijk moeten worden afgeschuind
Het smaller maken van de breedte betekent niet automatisch dat het uiteinde dunner moet worden. De keuze hangt af van de gesp, de lus, de kwaliteit van het leer en de visuele verhoudingen. Een voldoende flexibele band uit één stuk kan prima werken zonder een complexe diktegradiënt.
Als er verdunning nodig is, geef dan de locatie en de resterende dikte aan op de tekening. Controleer of de overgang vloeiend is en of er nog voldoende materiaal in de gaten en bij de bevestigingen zit. Er is geen vaste tapsheidslengte of materiaalverwijderingspercentage dat voor elk ontwerp geldt.
| Kenmerk | Leer splijten | Precisie-afschuining |
|---|---|---|
| Typisch doel | Verminder de dikte over de gehele lengte van een stuk. | Verminder de dikte plaatselijk |
| Gemeenschappelijke uitrusting | Bandmes-splijtmachine | Bell-mes schaafmachine of een geschikt lokaal gereedschap |
| Gecontroleerd gebied | Het geselecteerde verbergen, paneel of onderdeel | Specifieke vouwen, randen of overlappingszones |
| Specificaties | Doeldikte en meetmethode | Profiel, positie, overgang en resterende dikte |
Wanneer worden taps toelopende riemen voorzien van verhoogde of driedimensionale profielen?
Een verhoogd middenstuk is een optionele constructiekeuze. Het kan een afgeronde uitstraling creëren, terwijl een platte band een ander designkarakter biedt. Geen van beide vormen is automatisch luxueuzer, sterker of duurzamer.
Het creëren van koepelvormige en verhoogde bandconstructies
Sommige verhoogde riemen hebben een kern of vulling onder het leer aan de buitenkant. Het leer aan de buitenkant en de voering moeten mogelijk plaatselijk dunner gemaakt worden, zodat ze netjes aansluiten rond de kern. Het materiaal, de vorm en de dikte van de kern moeten worden vermeld in plaats van verborgen te blijven achter een algemene omschrijving als "premium leer".
Bekijk de samengestelde dwarsdoorsnede en buig het proefstuk zoals het gebruikt zal worden. Controleer op ribbels, onondersteunde gedeelten en abrupte veranderingen nabij de punt of de gesp. Een verhoogd middenstuk garandeert geen weerstand tegen kreukels of een vaste verlenging van de levensduur.
Het beheren van lagen voering en rug.
Een meerlaagse riem kan een combinatie zijn van buitenleer, voering, lijm en versteviging, maar niet alle premium riemen gebruiken dezelfde opbouw. Specificeer elke laag en de bijbehorende functie. Een ontwerp uit één stuk kan ook geschikt zijn.
Beheers de bulk waar de lagen samenkomen, met name bij vouwen en uiteinden. De hechtdruk, temperatuur en uithardingsomstandigheden zijn afhankelijk van het gekozen systeem; verwarmde rollen zijn niet universeel vereist. Keur de volledige constructie goed en controleer op delaminatie na de relevante tests.
Zorgen voor gelijkmatige stiksels op taps toelopende profielen
Een gecontroleerde dikteovergang zorgt ervoor dat het naaiproces consistent blijft. Stem de draad, naald en machine-instellingen af op de materiaaldikte. Te diep afsnijden vlakbij een stiklijn kan leiden tot onvoldoende materiaal rond de gaten.
Controleer de steekvorming, de randafstand en het naadpad rondom de taps toelopende rand. Hanteer niet voor elk ontwerp dezelfde naaisnelheid of diktetolerantie. Stel een goedgekeurd naadvoorbeeld en een meetplan op dat de fabriek en de inspecteur kunnen herhalen.
Hoe controleert de kwaliteitscontrole de randen van afgeschuinde transportbanden?
Kwaliteitscontrole moet maatcontroles koppelen aan de functie van de uiteindelijke verbinding. Een dunne rand kan er netjes uitzien, maar toch ongeschikt zijn voor de bevestiging. Controleer het materiaal, het snijprofiel en het eindresultaat in samenhang.
Het bewaken van de snijnauwkeurigheid en het verminderen van afval.
Meet de resterende dikte op de aangegeven plaatsen en vergelijk het profiel met de tekening. Let op doorsnijdingen, abrupte overgangen en variaties tussen de stukken. Onderzoek of een probleem te wijten is aan materiaalvariatie, de instelling, de staat van het zaagblad of de hantering.
Registreer afgekeurde en bruikbare producten met behulp van een vastgestelde telmethode. Geplande materiaalafvoer is iets anders dan een afgekeurd onderdeel. Een algemeen afvalpercentage zegt weinig zonder de ontwerp-, inputmateriaal- en berekeningsbasis.
Controle van de randafwerking en textuur
Inspecteer het voorbereide oppervlak visueel en door middel van veilige monstername. Ruwheid of snijsporen kunnen de volgende bewerking beïnvloeden, maar niet elk vezelachtig oppervlak is automatisch ongeschikt voor lijm of randverf. Beoordeel de geschiktheid aan de hand van het daadwerkelijke afwerkingsproces.
Voer inspectie uit op een plek waar geen bewegende machines of messen in de buurt komen. Controleer na de gekozen behandeling de afgewerkte rand op continuïteit, hechting en buigzaamheid. Een glad uiterlijk alleen is geen garantie voor duurzaamheid.
Testen van de duurzaamheid van de riem en de prestaties van de bevestiging
Door het schaven verandert de hoeveelheid en verdeling van het materiaal, dus valideer kritische vouwen en verbindingen op representatieve monsters. Een test op een losse punt is niet per se een test van de gespverbinding. Definieer het monster, de richting, de conditionering en de acceptatiecriteria vóór de test.
Gebruik geschikte buig- of bevestigingstests om de beoogde faalwijze te onderzoeken. Een vaste belasting, uitgedrukt in kilogrammen, of een dag onder een vouwpers, is geen universele norm voor kledingriemen. Rapporteer de kracht en testomstandigheden nauwkeurig, zonder de resultaten om te rekenen naar de beloofde levensduur in jaren.
De testhandleiding voor leren riemen legt uit hoe je materiaal- en eindproductcontroles kunt organiseren.
| Inspectie | Methode of referentie | Aanvaardingsgrondslag |
|---|---|---|
| Dikte en profiel | Geschikte meetinstrumenten en gespecificeerde meetpunten | Goedgekeurde tekening en materiaalspecifieke toleranties |
| Voorbereid oppervlak | Visuele vergelijking en veilige monsterverwerking. | Geschikt voor de volgende afwerkings- of verlijmingsbewerking |
| Hechtingsprestaties | Overeengekomen toets voor de representatieve vergadering | Gedefinieerde kracht-, instel- en faalcriteria |
| Flexibel gedrag | Relevante methode op de geselecteerde constructie | Overeengekomen voorwaarden en aanvaardbare zichtbare veranderingen |
Welke materialen lenen zich het beste voor schaven en splijten?
Het resultaat hangt af van de dikte, hardheid, structuur, afwerking en onderlaag. Leer en bepaalde synthetische materialen kunnen met geschikte apparatuur worden bewerkt, maar de instellingen moeten worden afgestemd op het specifieke materiaal. Er bestaat geen algemene materiaalaanduiding die een zo zuiver mogelijke snede garandeert.
Het schaven van volnerf- en topnerf rundleer
Volnerfleer behoudt de nerfstructuur, terwijl bij bredere beschrijvingen van topnerfleer nadere toelichting nodig is met betrekking tot correctie en afwerking. Deze labels specificeren geen dichtheid, aanvoersnelheid of het percentage sterkte dat na het schaven behouden blijft.
Test het gekozen leer en inspecteer zowel de snede als de afgewerkte verbinding. Steviger en zachter leer vereisen mogelijk een andere ondersteuning en voorbereiding. Verwijder niet te veel materiaal alleen om een dunne rand te creëren.
Het hanteren van varianten van suède en nubuck
Suède en nubuck zijn geen uitwisselbare materialen: nubuck heeft een gepolijst oppervlak, terwijl suède een ruw oppervlak heeft, vaak geassocieerd met splitleer of de vleeszijde van het leer. Zachtheid en snijeigenschappen verschillen binnen beide categorieën.
Bescherm het beoogde oppervlak en controleer tijdens de proefnemingen op beschadigingen, uitrekking of scheuren. De voedingsdruk, ondersteuning en het onderhoud van het mes moeten worden afgestemd op het materiaal en de apparatuur, en niet op een vast tijdsinterval of een vast percentage reductie van de deken.
Verwerking van splitleer en alternatieven voor polyurethaan.
Gecoat splitleer, met PU gecoat textiel en gebonden leer hebben verschillende structuren. Controleer de deklaag, de onderlaag en eventuele verstevigingen voordat u een verdunningsproces kiest. Plaatselijke verwijdering kan een ruglaag blootleggen of de integriteit van een coatingsysteem verminderen.
Er bestaat geen universele smelttemperatuur voor polyurethaan of messnelheid die voor elk gecoat materiaal geschikt is. Gebruik de informatie van de leverancier en voer gecontroleerde proeven uit. Beheer afval en stof volgens de eisen van de apparatuur en het materiaal, zonder een niet-geverifieerde afzuigefficiëntie te claimen.
Hoe dik moet een leren riem zijn?
De dikte moet passen bij de breedte, de gesp, de lagen, de hardheid en de gewenste uitstraling. Specificeer de uiteindelijke constructie en de overeengekomen toleranties. Een nette riem en een stevige casual riem vereisen mogelijk verschillende oplossingen; voor geen van beide is één verplichte dikte vereist.
Waarom scheuren de randen van leren riemen?
Mogelijke oorzaken zijn onder andere een ongeschikte afwerking, overmatige verdunning, scherpe vouwen, slechte hechting of herhaalde slijtage. Een gebrek aan schaven is niet de enige oorzaak. Onderzoek het materiaal en de constructie voordat u het proces wijzigt.
Wat is precies het verschil tussen een split en een skive?
Splijten vermindert over het algemeen de dikte van het geselecteerde werkstuk. Schaven vermindert de dikte plaatselijk bij randen, vouwen of overlappingen. Op de tekening van het onderdeel moet worden aangegeven welke gebieden welke bewerking nodig hebben.
Kun je volnerfleer schaven?
Ja, waar het gekozen leer en de constructie dat toelaten. Gebruik een geschikte opstelling en zorg voor voldoende materiaal voor de verbinding. De status 'volnerfleer' garandeert op zich niet dat elke afgeschuinde rand sterk blijft.
Hoe werk je een afgeschuinde leren rand af?
De rand kan, afhankelijk van het ontwerp, worden omgebogen, gelijmd, gestikt, geverfd of gepolijst. Niet elke rand vereist elke bewerking. Keur het proces goed op het daadwerkelijke materiaal en inspecteer het eindresultaat.
Verzwakt het schaven van de leren riem?
Door materiaal te verwijderen, verandert de lokale sterkte en flexibiliteit. Een gepaste verdunning kan de verbinding verbeteren, terwijl overmatige verdunning tot falen kan leiden. Controleer de volledige verbinding in plaats van te vertrouwen op een universele afschuiningslengte of een universeel percentage van de resterende sterkte.
Het ontwikkelen van een taps toelopende riem met duidelijke specificaties.
Definieer de breedte en dikte afzonderlijk, beschrijf de laagconstructie en spreek de inspectie- en bevestigingscontroles af. Hierdoor is het beoogde ontwerp herhaalbaar zonder dat complexe vormgeving een vereiste wordt voor elke goede transportband.
Voor een Hoplok custom riemproject , deel de tekening, leervoorkeur en gespreferentie. De minimale bestelhoeveelheid (MOQ) voor riemen is 300 leren riemen of 1,000 PU-riemen; samples zijn doorgaans binnen 2-3 weken klaar en de massaproductie binnen 60-90 dagen. Bevestig de goedkeuringen en beschikbaarheid voor de voorgestelde bestelling.






