
Het snijden beïnvloedt het leerverbruik, de randkwaliteit en de pasvorm met de gesp. Voor een riemproductieprogramma is de nuttige vergelijking de kosten en de opbrengst van acceptabele onderdelen uit de daadwerkelijke materiaalmix. De geadverteerde positioneringsnauwkeurigheid van een machine of een enkele snelle snijcyclus kunnen dat resultaat niet garanderen.
Een hydraulische snijpers snijdt met een voorgevormde matrijs. Een CNC-digitale snijmachine volgt een geprogrammeerd pad met geschikt gereedschap, waaronder eventueel een mes. Beide machines kunnen worden gebruikt voor de productie van lederwaren. Het productieproces van riemen omvat ook voorbereiding, afwerking en assemblage, waarmee rekening moet worden gehouden bij het vergelijken van de doorvoer.
Deze handleiding behandelt mechanica, nesting, afmetingen, gereedschap en ordervolume. Er wordt gebruikgemaakt van informatie van fabrikanten om de beschikbare methoden toe te lichten, zonder universele prijzen, afvalpercentages of prestatiegaranties toe te kennen aan een hele categorie machines.
Wat zijn de belangrijkste verschillen tussen klikpersen en CNC-systemen?
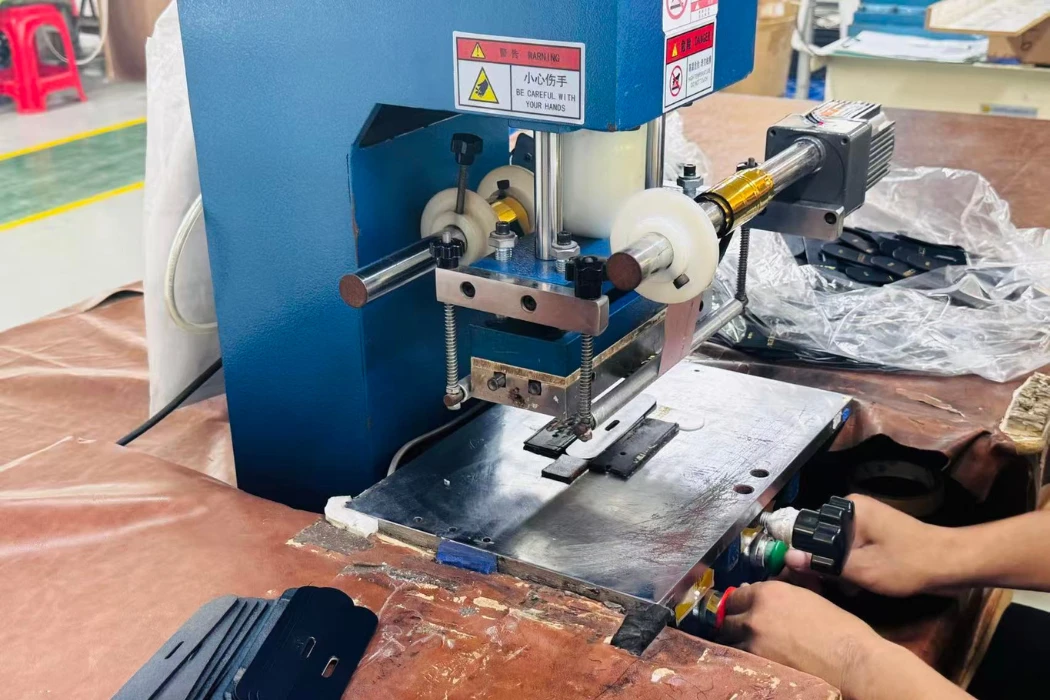
Het belangrijkste verschil zit hem in de manier waarop het snijpad wordt gevormd: bij stanssnijden bepaalt een fysieke matrijs de omtrek, terwijl bij CNC-snijden een digitaal bestand het gereedschap aanstuurt. De machineconfiguratie en automatisering variëren binnen beide groepen.
De mechanica van een hydraulische klikpers
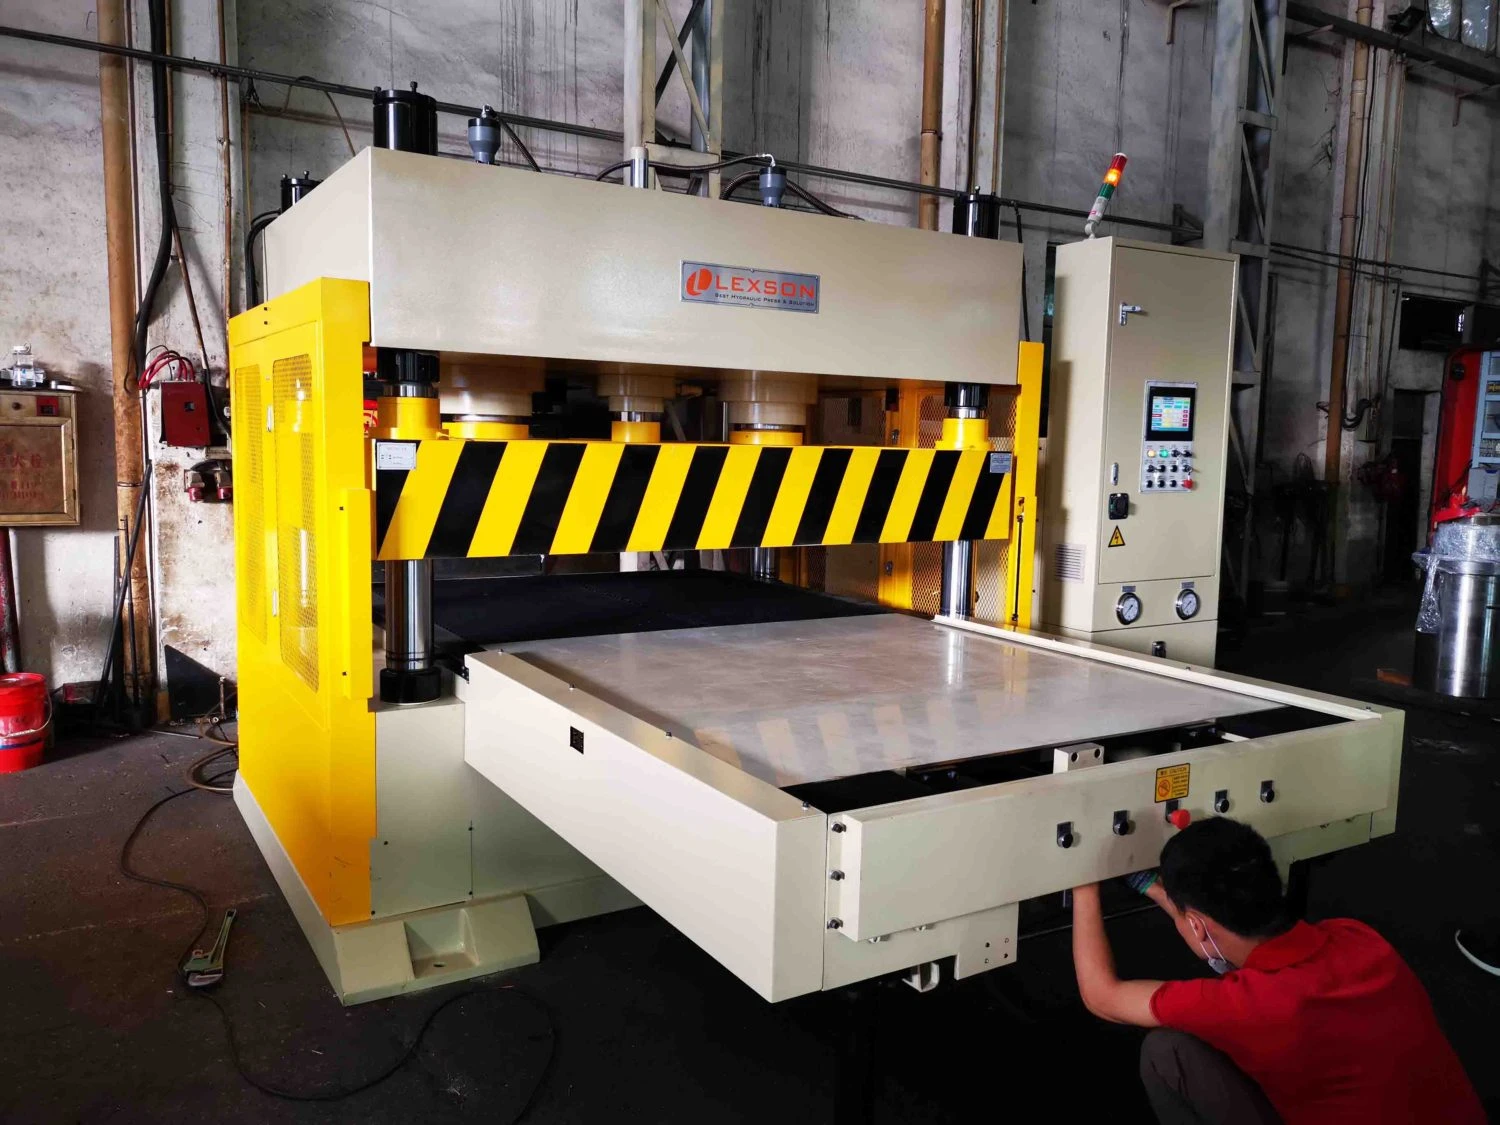
Een scherpe snijmal wordt boven een materiaal geplaatst dat ondersteund wordt door een geschikt snijvlak. De pers levert de kracht die nodig is om de snijkant door het materiaal te drijven. Door dit alleen "bot pletten" te noemen, wordt de rol van de scherpe mal over het hoofd gezien.
De perscapaciteit, kopconfiguratie, matrijsgrootte en materiaaldikte moeten compatibel zijn. De bedieningselementen en veilige werkprocedures variëren per model; volg de bedieningsprocedure van de fabrikant. Het assortiment lederwaren van ATOM omvat zowel stans- als digitale systemen.
Hoe werkt CNC-digitale snijtechnologie?
Een digitale freesmachine leest de geprogrammeerde geometrie en volgt het gereedschapspad met een compatibel snijgereedschap. Een oscillerend mes is één optie, maar niet de standaard voor elke CNC-freesmachine. Het gereedschapsassortiment van Zünd illustreert verschillende opties voor messen, ponsen en markeren.
Materiaalbevestiging, meskeuze en snijdiepte beïnvloeden het resultaat. Een vacuümbed kan de stabiliteit verbeteren, maar elimineert niet alle beweging of gereedschapsafbuiging. De oscillatiefrequentie en -slag moeten worden overgenomen uit de specificaties van het gekozen gereedschap en niet worden aangeduid met één universeel toerental voor het mes.
Vergelijking van insteltijd en workflow
Bij een omschakeling voor stansen moet het gereedschap worden gelokaliseerd en gecontroleerd, de machine worden ingesteld en de eerste snede worden goedgekeurd. Bij een digitale omschakeling moet het bestand worden voorbereid, de onderdelen worden genest, het gereedschap worden geselecteerd, het materiaal worden geregistreerd en de eerste snede worden goedgekeurd. Het laden van een bestand is slechts een onderdeel van die workflow.
Meet de tijd die nodig is voor een representatieve taak, van het laden van het materiaal tot het moment dat de onderdelen gereed zijn voor het volgende proces. Neem het verzamelen, sorteren en inspecteren mee. Noch een vast matrijsgewicht, noch een universele vergelijking van het aantal seconden per omstelbeurt is betrouwbaar voor verschillende werkplaatsen.
Welke invloed hebben snijmethoden op de hoeveelheid leerafval?
De vorm van de huid, de bruikbare kwaliteitszones, de grootte van de onderdelen, de nerfrichting en het assortiment hebben allemaal invloed op de opbrengst. Lange riembanden kunnen andere stapelbeperkingen opleggen dan kleine leerstukken. Vergelijk systemen met gelijkwaardige huiden en dezelfde acceptatieregels.
Handmatig nesten met stalen stansmallen
Een operator kan natuurlijke markeringen inspecteren en stempels plaatsen om aan de kwaliteitseisen van het product te voldoen. Een goede plaatsing houdt meer in dan alleen het opvullen van de zichtbare contouren: de rekrichting, de tint en de aansluiting van de onderdelen kunnen van belang zijn. De juiste afstand tussen de stempels hangt af van de stempel en het proces.
Leg vast waarom materiaal wordt afgekeurd of niet gebruikt. Sommige ogenschijnlijke verspillingen beschermen de productkwaliteit, terwijl slechte lay-outs of vermijdbare snijfouten mogelijk te verminderen zijn. Een universeel percentage voor verspilling of verlies kan deze oorzaken niet onderscheiden.
Digitale nesting en kwaliteitsmapping
De workflow van Zünd voor leerbewerking beschrijft het vastleggen van contouren, het registreren van eerder gemarkeerde kwaliteitszones, nesten, snijden en picken. Ook worden configuraties beschreven waarbij onderdelen handmatig worden geplaatst en een camera een upgrade is. Digitaal snijden omvat niet altijd automatische defectdetectie.
Software heeft passende regels nodig voor oriëntatie, kwaliteitsgebieden en toegestane tussenruimte. Een algoritme kan een onbruikbaar gebied niet geschikt maken voor een premium bandje, noch garanderen dat elke vierkante centimeter een product wordt. Valideer de lay-out aan de hand van daadwerkelijke materiaal- en ontwerpbeperkingen.
Vergelijking van materiaalopbrengst
Spreek de opbrengstdefinitie af vóór een proef: bijvoorbeeld de oppervlakte van de goedgekeurde snijonderdelen gedeeld door de oppervlakte van het ingevoerde materiaal, gemeten volgens een consistente methode. Registreer afgekeurde onderdelen en materiaal dat voor andere producten is gereserveerd afzonderlijk, zodat de vergelijking zinvol is.
Test representatieve materiaal- en maatcombinaties en vergelijk vervolgens de geaccepteerde output, arbeidskosten en defecten in de latere productiestappen. Digitaal nesten kan de opbrengst van een productielijn verbeteren, maar deze verbetering moet wel meetbaar zijn. Er kan niet zomaar vanuit worden gegaan dat het percentage voor alle bandfabrieken hetzelfde is.
| Vergelijkingsartikel | Stanswerkproces | Werkproces voor digitaal snijden |
|---|---|---|
| Plaatsing | Operator of geconfigureerd plaatsingsproces | Handmatig, geassisteerd of geautomatiseerd nesten, afhankelijk van het systeem. |
| Kwaliteitszones | Erkenning van de exploitant en overeengekomen regels | De in kaart gebrachte informatie en de nestingsregels moeten betrouwbaar zijn. |
| Spacing | Valideer de matrijs, het materiaal en het snijoppervlak. | Valideer het mes, het materiaal en de bevestiging. |
| Lever bewijsmateriaal op | Meet de geaccepteerde output op representatief materiaal. | Gebruik hetzelfde materiaal en dezelfde acceptatiebasis. |
Welk systeem biedt een betere maattolerantie voor riemen?
Het belang van de breedte van de band
De breedte en dikte moeten passen bij de gesp en de afgewerkte rand. Een te grote breedte kan wrijving veroorzaken, terwijl een te kleine breedte het uiterlijk of de bevestiging kan beïnvloeden. De juiste dikte hangt af van de geometrie van het beslag, en niet van een universele vuistregel van één millimeter.
Stel eerst de eisen voor het eindproduct vast en wijs vervolgens de controle toe aan het snijden en de daaropvolgende processen. Meet op vooraf bepaalde locaties en onder overeengekomen omstandigheden. Een gesneden werkstuk en een afgewerkte, geassembleerde riem kunnen verschillende afmetingen hebben.
Tolerantie en gereedschapsconditie van de klikpers
De geometrie van de matrijs, de scherpte, het materiaalgedrag, de conditie van de snijplank en de machine-instellingen beïnvloeden de afmetingen en de randen. Inspecteer het gereedschap en het proefstuk in plaats van elke stalen stansmal dezelfde tolerantie of doorbuiging toe te kennen.
Voer controles uit op het eerste stuk en neem tijdens het productieproces de juiste steekproeven. Onderzoek een verandering in de snijkwaliteit voordat u een lange productierun voortzet. Het onderhoud van het gereedschap moet de richtlijnen van de matrijs- en machineleverancier volgen; niet elke beschadigde matrijs is geschikt om opnieuw te slijpen.
CNC-precisie en de resultaten van afgewerkte onderdelen
De positioneringsnauwkeurigheid in een machinespecificatie is anders dan de bereikte tolerantie in leer. Slijtage van het mes, klemming, materiaalbeweging en padinstellingen kunnen de snede beïnvloeden. Digitale systemen elimineren niet elke bron van fysieke variatie.
Vraag een proefsnede aan met de gewenste dikte, hardheid en geometrie. Meet de daadwerkelijke onderdelen na de relevante bewerkingen en afwerking. Controleer het resultaat over het gehele werkgebied en herhaal de metingen in plaats van te beweren dat elke eerste en duizendste band automatisch identiek is.
Hebben onderhouds- en gereedschapskosten invloed op uw winst?
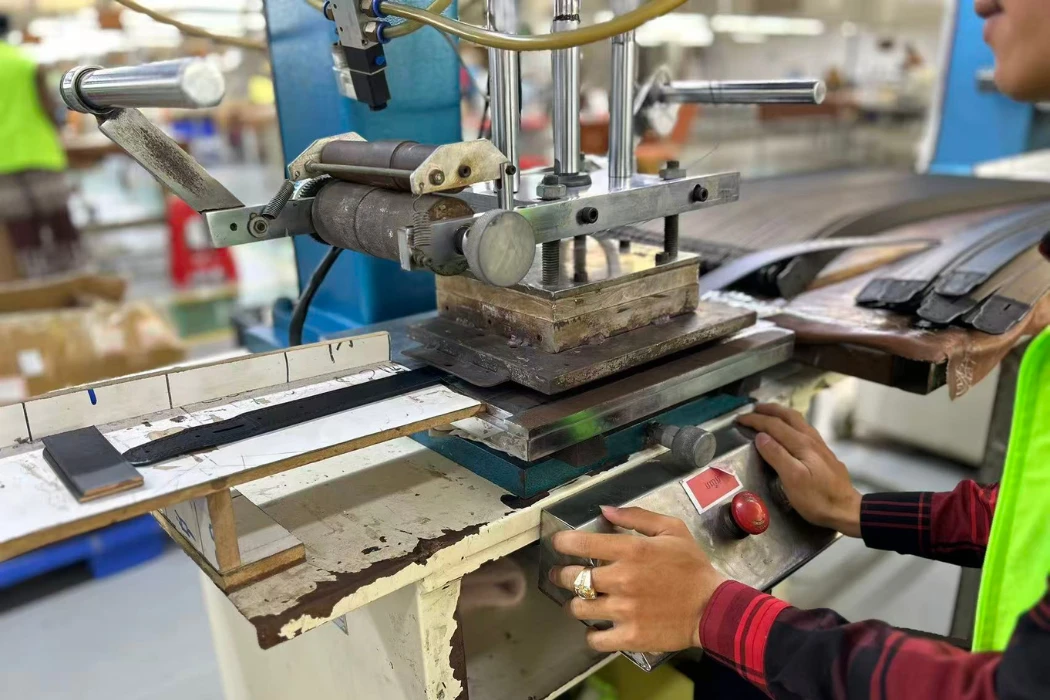
Stalen stansmallen en fysieke opslag
Neem in de offerte de kosten voor matrijsontwerp, -fabricage, -identificatie, -opslag, -inspectie en -vervanging op. Het aantal matrijzen is afhankelijk van of het productieproces complete contouren snijdt of gebruikmaakt van gedeelde strook- en eindbewerkingen. Niet elke maat vereist per se een volledig aparte matrijs voor de hele transportband.
Spreek afspraken af over het eigendom van de gereedschappen en de toegang daartoe voor nabestellingen. Leg de staat en de goedgekeurde geometrie vast en sta revisies toe wanneer het product verandert. Offertes van leveranciers zijn nuttiger dan een niet-onderbouwde universele kostprijs per matrijs.
CNC-bladen, software en ondersteuning
Digitaal snijden kan het maken van een matrijs voor elke omtrek overbodig maken, maar er zijn nog steeds messen, snijoppervlakken, gereedschapsonderhoud en geschikte bestanden nodig. Softwarelicenties, upgrades, gegevensbeheer, training en service kunnen ook bijdragen aan de kosten.
Beschouw digitale patronen niet als gratis, alleen omdat bestandsopslag goedkoop is. Het voorbereiden en controleren van de geometrie vergt werk. Het type zaagblad, de levensduur en de vervangingsprocedure variëren per materiaal en machine; er is geen universele prijs of aantal zaagbladen per zaagblad.
Kostenvergelijking op lange termijn
Vergelijk de installatiekosten van de machine, nutsvoorzieningen, gereedschap, software, arbeid, onderhoud, stilstandtijd, materiaalverbruik en de verwachte output bij de beoogde werkbelasting. Controleer wat de offerte omvat, zoals training en lokale ondersteuning.
Gebruik meetbare proefgegevens en realistische gebruikscijfers om de investering te beoordelen. Een hogere aanschafprijs kan in de ene productiemix gerechtvaardigd zijn, terwijl deze in een andere onderbenut wordt. Er bestaat geen algemeen geldend percentage voor materiaalbesparing dat een snelle terugverdientijd garandeert.
| Kostencategorie | Stansen | Digitaal snijden |
|---|---|---|
| Geïnstalleerde apparatuur | Machine, snijvlak, installatie en ondersteuning | Snijgereedschap, klemmen, software en installatie |
| Productvoorbereiding | Matrijzenontwerp of gezamenlijke snijbewerkingen | Bestandsvoorbereiding, validatie en nestingsconfiguratie |
| Verbruiksmaterialen | Matrijzen en snijvlakken | Messen, snijvlakken en andere gespecificeerde verbruiksartikelen |
| Opslag en controle | Identificatie van gereedschap en fysieke opslag | Bestands-/versiebeheer plus fysiek gereedschap en reserveonderdelen |
| Economisch resultaat | Bereken de kosten per geaccepteerd onderdeel. | Bereken op basis van dezelfde acceptatie- en werkbelastingscriteria. |
Kan het productievolume de juiste snijtechnologie bepalen?
Kleine series en maatwerkproductie
Een kleine werkplaats geeft wellicht de voorkeur aan beschikbare stansmachines voor herhalende vormen, terwijl frequente revisies digitaal snijden zelfs bij bescheiden volumes nuttig kunnen maken. Materiaal, beschikbaarheid van gereedschap en het bredere proces bepalen de keuze.
Vergelijk de ontwikkelingsfrequentie en de variëteit aan onderdelen, evenals de maandelijkse hoeveelheid. Training en veilige bediening zijn belangrijk voor beide systemen. Een lage aanschafprijs alleen is geen garantie voor de laagste kosten per acceptabel product.
Schaalvergroting voor bestellingen in de detailhandel
Grote orders vereisen een betrouwbare output, onderhoudsondersteuning en procesbeheersing. Herhaalde, eenvoudige vormen lenen zich goed voor stanssnijden, terwijl gemengde patronen en formaten baat kunnen hebben bij digitale voorbereiding. Geen van beide methoden is echter geschikt voor alle soorten grote volumes.
Zoek naar representatief bewijs van de capaciteit en een plan voor knelpunten, storingen en kwaliteitscontroles. Beoordeel materiaalgebruik en verantwoorde bandproductie los van ongefundeerde beweringen dat een machine automatisch duurzaam is.
Hybride snijvloeren
Een fabriek kan verschillende onderdelen aan verschillende machines toewijzen. Lange banden, gevormde uiteinden, houders en decoratieve onderdelen kunnen verschillende snijbehoeften hebben. Een hybride productieroute is een productieoptie, geen bewijs dat elke geavanceerde fabriek dezelfde volgorde volgt.
Valideer de interfaces tussen de bewerkingen, inclusief afmetingen en onderdeelidentificatie. Vraag de leverancier om de route voor uw ontwerp toe te lichten. Bevestig de voorgestelde apparatuur en processen voor de daadwerkelijke order, inclusief eventueel uitbesteed snijwerk.
Veelgestelde vragen over het knippen van leren riemen
Zijn CNC-machines sneller dan klikpersen voor het maken van leren riemen?
Het hangt af van de vorm, het materiaal, de instelling, het laden en sorteren. Vergelijk de volledige workflow en de gewenste output. Een stansmachine kan een omtrek in één beweging uitsnijden, terwijl een mes een pad volgt, maar geen van beide observaties op zich geeft een volledig beeld van de productiviteit.
Wat is de gemiddelde levensduur van een snijmal voor leer?
Het hangt af van het gereedschap, het materiaal, het snijoppervlak, de instellingen en het onderhoud. Controleer de staat en het resultaat in plaats van te vertrouwen op een universeel aantal slagen. Volg het advies van de leverancier voor reparatie of vervanging.
Kunnen CNC-machines dik plantaardig gelooid tuigleer snijden?
Sommige machine- en gereedschapscombinaties kunnen dik leer verwerken. Controleer de mogelijkheden van de fabrikant en test het materiaal zelf. Een algemene opgave over de dikte is niet van toepassing op elke harding, coating of gereedschapsconfiguratie.
Hoeveel leer gaat er verloren bij het gebruik van een klikpers?
Er bestaat geen universeel percentage. De kwaliteit van de huid, de vorm, de afmetingen van de onderdelen en de plaatsingsregels bepalen de bruikbare opbrengst. Meet goedgekeurde onderdelen op basis van een consistent oppervlak en maak onderscheid tussen onvermijdelijke afsnijdingen en vermijdbare afgekeurde onderdelen.
Heeft u een ervaren operator nodig voor een CNC-leersnijmachine?
Ja. Bestandsvoorbereiding, materiaalbeoordeling, installatie, gereedschapscontrole en veilige bediening vereisen nog steeds competentie. Automatisering verandert het werk, maar ontslaat u niet van de verantwoordelijkheid voor het controleren van het resultaat.
Welke snijmethode levert schonere bandranden op?
Beide methoden kunnen met de juiste gereedschappen en instellingen geschikte randen produceren. Vergelijk de sneden op het daadwerkelijke leer en inspecteer het na het beoogde afwerkingsproces. Ga er niet van uit dat alle gestanste sneden de rand platdrukken of dat alle digitale sneden foutloos zijn.
Een snijroute kiezen voor uw bandprogramma
Bepaal eerst de uiteindelijke afmetingen en het gewenste uiterlijk, en vergelijk vervolgens de gemeten zaagresultaten, de verwachte opbrengst en de totale kosten. De juiste route moet aansluiten bij uw ontwerp en de gewenste hoeveelheid, in plaats van een algemene rangschikking van de apparatuur.
Voor de productie van op maat gemaakte leren riemen van Hoplok , verzoeken wij u de tekeningen, het materiaal, de gesp en de gewenste hoeveelheid te delen, zodat het productieproces kan worden vastgesteld. De minimale bestelhoeveelheid (MOQ) voor leren riemen is 300 stuks en voor PU-riemen 1,000 stuks. Monsters worden binnen 2-3 weken geleverd en de massaproductie binnen 60-90 dagen. Het overeengekomen ontwikkelings- en goedkeuringsschema wordt in de offerte bevestigd.






