
De productie van leren riemen combineert doorgaans vakmanschap met machines in verschillende fasen. Snijden, schaven, naaien, afwerken en het monteren van de metalen onderdelen kunnen elk in verschillende mate gemechaniseerd worden. De apparatuur van een fabriek kan zorgen voor herhaalbaarheid en een hoge productie, maar garandeert geen identieke materialen, geen defecten of automatische conformiteit.
Voor inkoopmanagers is het nuttig om te vergelijken of het voorgestelde proces voldoet aan het goedgekeurde ontwerp, de toleranties, het uiterlijk en het leveringsschema. Deze handleiding beschrijft de productiestadia en de bewijsstukken die u moet opvragen bij het vergelijken van ambachtelijke en meer geautomatiseerde bandproductieprogramma's.
Wat is het verschil tussen ambachtelijke en geautomatiseerde processen?
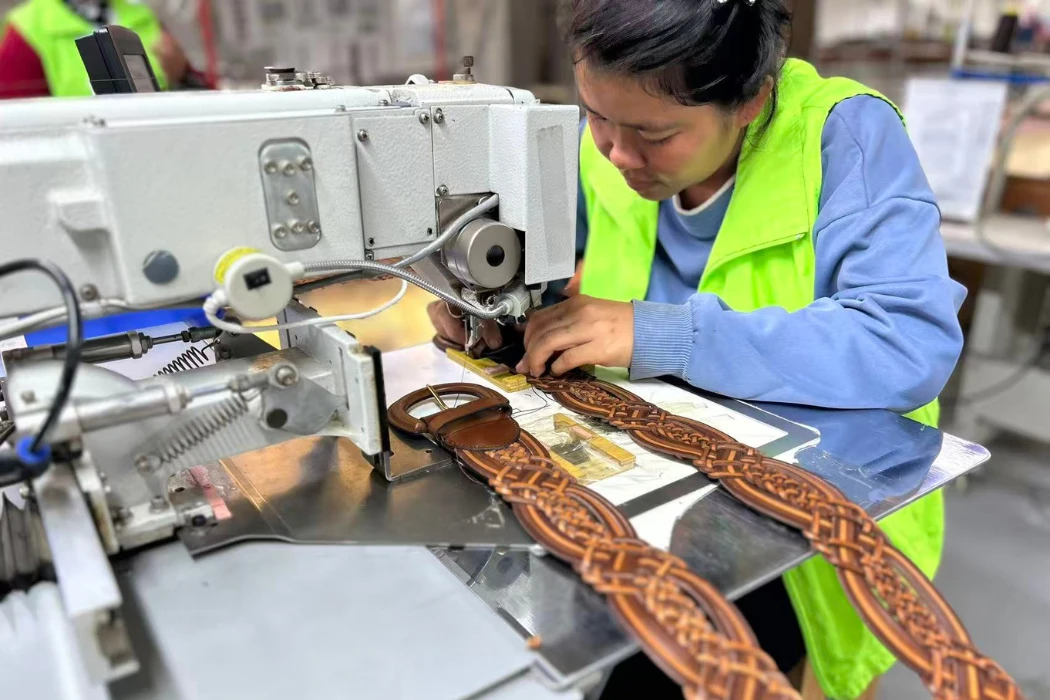
Handgereedschap, door operators bediende machines en programmeerbare apparatuur kunnen naast elkaar bestaan in één fabriek. Een hydraulische snijpers is gemechaniseerde apparatuur, maar dat betekent niet noodzakelijkerwijs dat de materiaalaanleg, het laden of de inspectie geautomatiseerd is. Beschrijf het daadwerkelijke proces in plaats van de kwaliteit te beoordelen op basis van het label 'handgemaakt' of 'geautomatiseerd'.
Snijden
Handmatig snijden en riemsnijden zijn afhankelijk van geschikte geleiders en bediening door de operator. Stanssnijden maakt gebruik van een fysiek gereedschap, terwijl digitale messen of andere geschikte systemen een programma volgen. Materiaalpositionering, mesconditie, kalibratie en inspectie hebben nog steeds invloed op het resultaat. Een machinespecificatie is geen garantie voor een universele tolerantie van ±0.1 mm op elke leren riem.
Het naaien
Industrieel naaien kan zorgen voor een herhaalbare steekvorming, en sommige systemen regelen patronen of andere instellingen. De naald, draad, spanning, ondersteuning en materiaalbehandeling moeten echter nog verder ontwikkeld en gecontroleerd worden. Zowel machinaal als handmatig naaien garandeert niet dat losse lussen, overgeslagen steken of breuken niet kunnen voorkomen.
Randafwerking
Gepolijste, geverfde, gevouwen en andere randen vereisen processen die zijn afgestemd op het materiaal en de gewenste uitstraling. Machines kunnen helpen bij het aanbrengen of polijsten, maar de voorbereiding, de volgorde van de lagen en het drogen of uitharden blijven belangrijk. Een randbehandeling is geen universele waterdichte afdichting of een garantie tegen afbladderen.
| Vergelijk | Nuttige vraag van de koper |
|---|---|
| uitgang | Welke capaciteit is beschikbaar voor deze constructie en bestelling? |
| Afmetingen | Welke toleranties worden gevalideerd en hoe worden ze gemeten? |
| het Uiterlijk | Welke afwijking ten opzichte van het referentiemonster is acceptabel? |
| Wisselingen | Welke tools, instellingen en oefeningen veranderen met de stijl? |
| monsterneming | Welke ontwikkelings- en goedkeuringsstappen bepalen de planning? |
| Kwaliteitscontrole | Hoe worden defecten opgespoord, geregistreerd en ingedamd? |
Evalueer de monsters en het proces waarmee ze zijn geproduceerd. Ga er niet van uit dat een ambachtelijke werkplaats altijd één bepaald percentage defecten heeft of dat een geautomatiseerde lijn elke gewenste hoeveelheid kan leveren zonder beperkingen qua materiaal of planning.
Wat zijn de belangrijkste stappen in de productie van riemen?
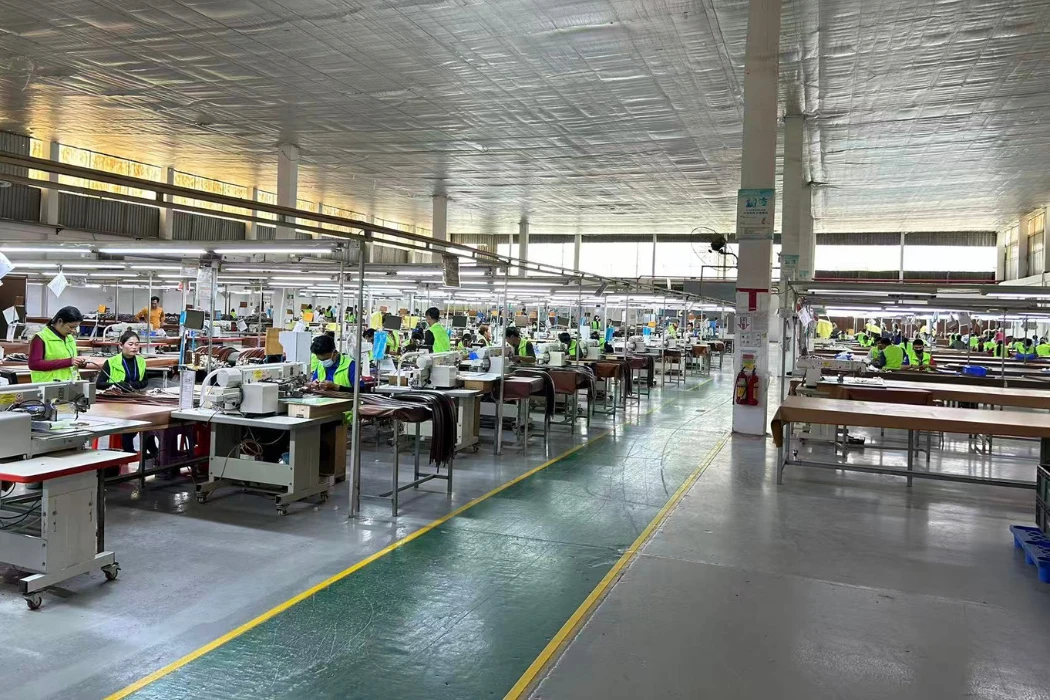
Het productieproces van een modegordel begint met specifieke leer- of synthetische materialen en componenten. Het hoeft niet per se met onbewerkt leer te beginnen. De volgorde varieert afhankelijk van de vorm, zoals een enkelvoudige riem, een gevoerde constructie, een gevlochten riem of een riem met decoratieve elementen.
Materiaalbeoordeling en diktebepaling
Controleer het materiaal, de afwerking, de bruikbare oppervlakken en de vereiste dikte. Door te splijten kan de totale dikte worden aangepast, terwijl plaatselijk schaven geselecteerde gebieden, zoals een vouw, kan verdunnen. Geen van beide bewerkingen kan alle zwakke plekken repareren of een reeds dun gedeelte dikker maken. Definieer de doelstellingen en toleranties voor de daadwerkelijke constructie.
Indeling en snijden
Plaats onderdelen rekening houdend met het bruikbare oppervlak, natuurlijke kenmerken, richting en uiterlijke eisen. Selecteer het snijsysteem voor het materiaal en het patroon. Het NEK-systeem van Comelz laat zien dat digitalisering, markering van defecten of kwaliteitsgebieden en handmatig of automatisch nesten afzonderlijke functies zijn. Apparatuur kan de planning ondersteunen, maar vervangt niet de noodzaak van materiaaleisen.
Schaven, lijmen en randvoorbereiding
Definieer de toegestane afgeschuinde gebieden en de resterende dikte. Ontwikkel hechting, voering en versterking waar nodig. Houd het lijmproces en de vereiste uitharding gescheiden van het drogen van de randverf. Een vaste vouwdikte van één millimeter is niet geschikt voor elk materiaal of elke bevestiging.
Naaiwerk en montage van de hardware
Bepaal de naadconstructie en het gewenste uiterlijk op de proefstukken. Bevestig gespen, sluitingen of ander beslag met gereedschap dat geschikt is voor de onderdelen. De geometrie en de afstand tussen de gaten moeten afkomstig zijn van de producttekening. De bewerkingen kunnen afzonderlijk plaatsvinden in plaats van gelijktijdig op één doorlopende transportband.
Laatste controles en inpakken
Controleer de afmetingen, het uiterlijk, de functionaliteit en de overeengekomen steekproefsgewijze prestatiecontroles. Behandel afgekeurde producten en voer herstelwerkzaamheden uit volgens de goedgekeurde procedure. Controleer de verpakking en de etiketten voordat de bestelling wordt vrijgegeven.
Vraag welke productiestappen de leverancier in de beoogde fabriek uitvoert en welke onderdelen of bewerkingen elders vandaan komen. Een foto van de apparatuur alleen geeft geen volledig beeld van het productieproces.
Hoe kan machinerie bijdragen aan een constante kwaliteit?
Gecontroleerde apparatuur kan het onderhoud van een herhaalbare bewerking vergemakkelijken, maar natuurlijke materiaalvariaties en proceswijzigingen blijven bestaan. Definieer het doel, de meetmethode en de acceptabele variatie voordat u leveranciers vergelijkt. "Exact hetzelfde" is geen bruikbaar alternatief voor een inspectiespecificatie.
De bijgevoegde productievideo is een illustratie van een proces en geen bewijs van een opgegeven tolerantie, output, defectpercentage of certificering voor een bestelling van een koper.
Dimensionale controle
Vermeld de breedte, totale lengte, dikte en lokale constructieafmetingen inclusief toleranties. Controleer de meetmethode en de materiaalconditie. Een geprogrammeerde breedte moet na de betreffende bewerkingen nog worden gecontroleerd; noch het snijgereedschap, noch het machinedisplay garandeert de uiteindelijke afmeting.
Plaatsing van het gat
Gebruik een tekening of goedgekeurd patroon om de positie, vorm en afstand te bepalen. Controleer de staat en uitlijning van het gereedschap. Een nauwkeurig geplaatst gat kan onder ongeschikte belasting of materiaalomstandigheden alsnog uitzetten of scheuren, dus dimensionale nauwkeurigheid is niet hetzelfde als duurzaamheid van de bevestiging.
Stiksel- en randafwerking
Keur de plaatsing van de naad, het uiterlijk van de steken en de acceptabele randvariatie goed. Controleer de instellingen na een materiaal- of draadwissel en inspecteer het eindresultaat. Een droogtunnel zorgt er niet voor dat elke afwerking direct uithardt of sluit de mogelijkheid van luchtbellen, scheuren of slechte hechting uit.
| Controle gebied | Bewijsmateriaal om aan te vragen |
|---|---|
| Afmetingen | Goedgekeurde tekening, toleranties en meetgegevens |
| Indeling van gaten | Patroon-, gereedschapsreferentie- en monsterinspectie |
| naden | Goedgekeurde bouw-, inrichtings- en uiterlijke criteria |
| randen | Materiaalcompatibel proces en afgewerkte monsters |
| gebrek | Geregistreerde categorieën, onderzoek en corrigerende maatregelen |
| Wijzigingen | Evaluatie van materiaal-, tool- en procesrevisies |
Beoordeel defectpercentages alleen op basis van gegevens met een duidelijke definitie, periode, productmix en inspectiebasis. Een fabrieksfoutpercentage van minder dan één procent of een resultaat van nul defecten wordt hier niet geclaimd.
Welke invloed heeft de afwerking van het leer op de riem?
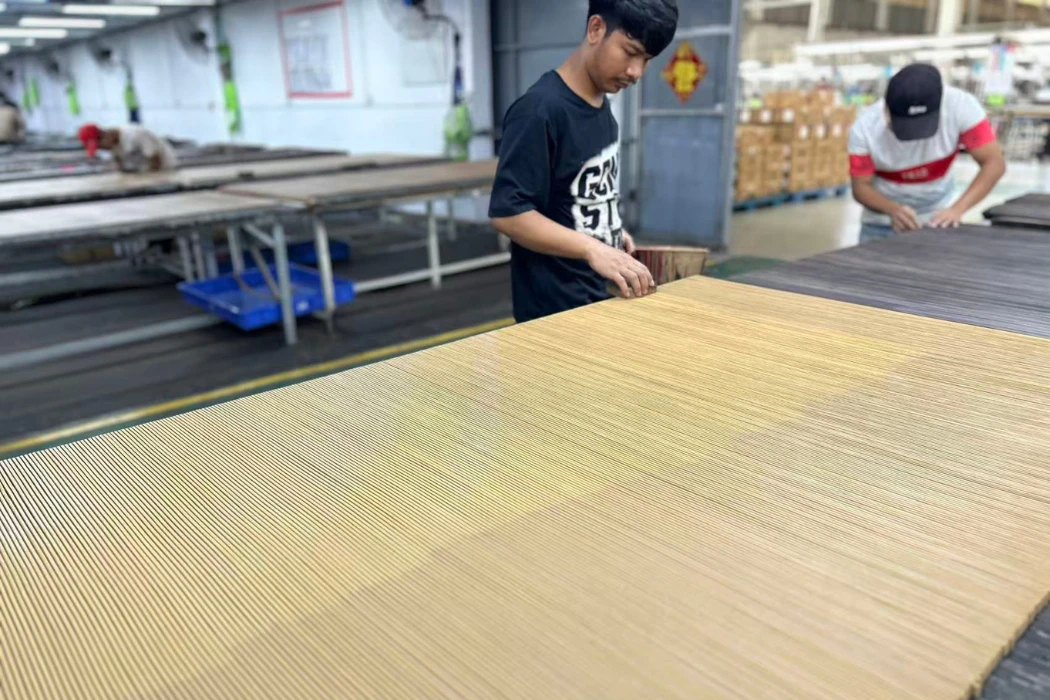
Bij het looien wordt huid omgezet in leer; bij de afwerking van leer worden eigenschappen zoals kleur, gevoel, textuur en oppervlakteafwerking aangepast na de eerdere bewerking. Crust is reeds gelooid leer, geen onbewerkte dierenhuid. De vereiste afwerkingsmethode hangt af van het lederproduct en de productspecificaties.
Bekijk het binnenkomende artikel.
Identificeer het type leer (korst of afgewerkt leer), het looiproces en eventuele eerdere bewerkingen. Controleer de bruikbare delen, de dikte en het uiterlijk. Ga er niet van uit dat alle leersoorten geverfd zijn, een uniforme absorptie hebben of dezelfde rek- en trommelprocedure vereisen.
Ontwikkel kleur en oppervlakte-effect
Spuiten, coaten, polijsten, reliëf aanbrengen, trommelen en andere bewerkingen kunnen, waar nodig, worden toegepast. Het proces moet aansluiten op het materiaal en het afwerkingssysteem. Automatisering biedt geen universele polijsttemperatuur, directe kleurharding of gegarandeerde waterbestendigheid.
Goedkeuring voor pull-up en vintage uitstraling
Pull-up beschrijft een kleurverandering die optreedt wanneer geschikt leer wordt gebogen of uitgerekt, vaak in combinatie met oliën of wassen. Het precieze effect hangt af van het artikel. Een vintage of verweerde look kan worden gecreëerd door verschillende behandelingen; er is geen universele methode voor borstelen met een staalborstel of het injecteren van was nodig.
Behoud het goedgekeurde kleuren- en uiterlijkbereik en beoordeel het afgewerkte materiaal voor de beoogde riemconstructie. Een staal moet worden geïdentificeerd aan de hand van artikel en afwerking, in plaats van te worden beschouwd als bewijs van de dagelijkse productie in vierkante meters van een fabriek.
Hoplok's afwerkingsbereik
ProPelli in Cambodja is een leerbewerkingsbedrijf van 5,000 m² dat leer verwerkt dat afkomstig is van externe leveranciers. De huidige LWG Gold-status geldt voor deze specifieke faciliteit. Het is geen leerlooierij voor onbewerkt leer en de status certificeert niet elke afgewerkte riem of alle Hoplok-fabrieken.
Hoe moeten maatwerkontwerpen voor productie worden ontwikkeld?
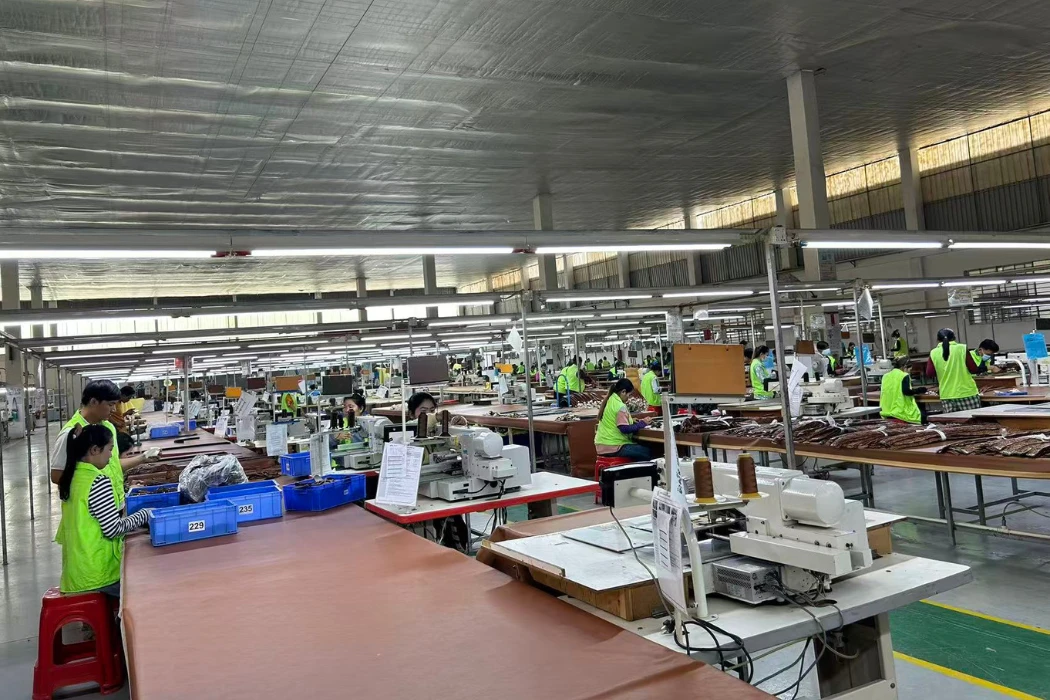
Aanpassingen zijn afhankelijk van de beschikbare materialen, gereedschappen, apparatuur en vaardigheden. Een programmeerbare bewerking kan sommige wijzigingen vereenvoudigen, maar nieuwe onderdelen, breedtes of decoratieve patronen vereisen nog steeds gereedschappen, hulpstukken, instellingen en proefmonsters. Een fysieke snijmal kan niet zomaar worden aangepast door een nieuwe afmeting in de pers in te voeren.
Hardware op maat
Controleer de tekening van de gesp en de bevestiging, het materiaal, de afwerking, de aansluitende onderdelen en het benodigde gereedschap. Controleer de pasvorm en de werking met de riem. Het wisselen van het ene gesptype naar het andere kan de vouw, de versteviging, de speling en de testprocedure beïnvloeden; het is niet per se een directe omschakeling.
Logo's en textuur
Specificeer het kunstwerk, de afmetingen, de locatie en de gewenste uitstraling. Ontwikkel een stempel-, reliëf- of andere markeringsmethode op het materiaal zelf. Een pers garandeert geen gelijke diepte op alle leersoorten. Een reliëf in krokodillenstijl kan een decoratief effect zijn op conventioneel leer; het mag niet worden gepresenteerd als authentiek exotisch leer.
Breedte- en maatbereik
Stem de vereiste afmetingen en compatibele hardware af en controleer vervolgens de maatset. Bevestig de aanpassingen aan gereedschap en geleiders en eventuele gevolgen voor de doorvoer of materiaalopbrengst. Er wordt hier geen onbeperkt breedtebereik of omschakeling zonder productieverlies vastgesteld.
Gevlochten en gedetailleerde constructies
Een proces kan gesneden onderdelen combineren met handmatige assemblage of andere handelingen. Bevestig de haalbaarheid en het beoogde uiterlijk aan de hand van monsters. De aanwezigheid van geautomatiseerde apparatuur elders in een fabriek betekent niet dat elke vlecht of decoratief element automatisch door een machine wordt gemaakt.
| Veranderen | Wat te beoordelen |
|---|---|
| gesp of beslag | Bevestiging, speling, gereedschap en functie |
| Logo of textuur | Kunstwerk, gereedschap en materiaalreactie |
| Breedte of lengte | Patroon, geleiders, maataanduiding en pasvorm van de hardware |
| constructie | Laagstapeling, naaien, randen en relevante tests |
| Materiaal of afwerking | Procescompatibiliteit en goedkeuring van het uiterlijk |
Hoe moeten milieuclaims worden beoordeeld?
Automatisering kan procesbeheer ondersteunen, maar garandeert op zichzelf geen lagere milieubelasting. Evalueer de daadwerkelijke materialen, energie, chemicaliën, afvalstoffen en output binnen een afgebakende scope. Handmatige en geautomatiseerde processen moeten worden vergeleken op basis van gelijkwaardige producten en randvoorwaarden.
Materiaalopbrengst
Nestingsoftware kan helpen bij het plaatsen van onderdelen, maar de opbrengst hangt af van de kwaliteit van de huid, de bruikbare zones, het patroon, de richting en de uiterlijke eisen. Vraag om een duidelijk gedefinieerde opbrengstmaatstaf en gegevens van vergelijkbare productie. Ga er niet van uit dat elke gedigitaliseerde huid meer dan 85% benut wordt of dat alle reststukken niet op de stortplaats belanden.
Afwerking en emissies
Beoordeel het gekozen afwerkingssysteem, het aanbrengproces en de relevante beheersmaatregelen. Geautomatiseerd spuiten vangt niet per se alle overspray op en voorkomt niet elke uitstroom. Controleer de daadwerkelijke beheersmaatregelen van de faciliteit in plaats van deze af te leiden uit een transportband of spuitcabine.
Certificering en testomvang
Controleer de genoemde entiteit, locatie, activiteit en geldigheid van elk aangeleverd certificaat of auditrapport. Een materiaal- of producttest moet het relevante monster en de bijbehorende eisen omvatten. Automatisering garandeert niet automatisch naleving van REACH, naleving van de regelgeving voor kinderproducten, een ISO-certificaat of het gebruik van een specifiek milieubeoordelingssysteem.
Gebruik een onderbouwde, specifieke bewering bij het communiceren van een milieukenmerk. Noch een faciliteitsclassificatie, noch de aankoop van een machine bewijst dat de complete transportband veilig is voor elk gebruik of geen impact heeft op het milieu.
Veelgestelde Vragen / FAQ
Hoe worden riemen van echt leer gemaakt?
De productieroute hangt af van de constructie. Specifiek gelooid leer wordt beoordeeld en voorbereid, gesneden en samengevoegd met de vereiste randen, naden en metalen onderdelen. Sommige riemen zijn enkellaags, terwijl andere een voering of versteviging hebben. De assemblage van een riem begint niet per se met onbewerkt leer.
Welke machines worden er in een bandenfabriek gebruikt?
Mogelijke apparatuur omvat snij-, splijt-, schaaf-, naai-, pers- en afwerkingsmachines. Vraag welke apparatuur en bewerkingen worden gebruikt voor het voorgestelde ontwerp, in plaats van uit te gaan van één universele geautomatiseerde productielijn.
Hoe worden de randen van de band afgewerkt?
De methode kan bestaan uit schilderen, polijsten, vouwen of een andere goedgekeurde constructie. Stem het proces af op de materialen en de gewenste uitstraling, en controleer vervolgens het resultaat. Geen enkele machine garandeert dat een rand nooit zal afbladderen.
Wat is het verschil tussen volnerfleer en splitleer?
Volnerfleer behoudt de oorspronkelijke nerfstructuur; splitleer is afkomstig van een afgescheiden huidlaag. De afwerking en constructie variëren binnen beide categorieën. Splitleer is niet altijd voorzien van een PU-coating en de naam alleen zegt niets over de duurzaamheid van de riem.
Hoe worden gaten gelijkmatig geponst?
Een vooraf gedefinieerde lay-out, geschikt gereedschap, uitlijning en inspectie kunnen de positionering controleren. Zowel handmatige als gemechaniseerde processen kunnen gebruikmaken van geleiders. Keur het daadwerkelijke dimensionale resultaat en de relevante prestaties goed.
Kan een fabriek gevlochten riemen maken?
Bevestig de voorgestelde vlechttechniek, het materiaal en de montagemethode aan de hand van monsters. Het snijden en de montage kunnen verschillende mechanisatieniveaus vereisen; de aanwezigheid van apparatuur alleen garandeert niet alle ontwerpmogelijkheden.
Hoe lang duurt een bestelling van een Hoplok-band?
Het maken van proefmonsters van transportbanden duurt doorgaans 2-3 weken en de massaproductie 60-90 dagen, exclusief verzending. Bevestig de beschikbaarheid van materialen, goedkeuringen, gereedschap en de projectplanning in de offerte; automatisering zorgt er niet voor dat elke bestelling een universeel korte levertijd heeft.
Kies een proces dat voldoet aan de goedgekeurde Belt-specificaties.
Vergelijk leveranciers op basis van het daadwerkelijke productieproces, goedgekeurde monsters, toleranties, kwaliteitsgegevens en beschikbare planning. Apparatuur kan herhaalbaar werk ondersteunen, terwijl materiaalkeuze, vakkundige instelling en inspectie onderdeel blijven van het eindresultaat.
Voor de productie van op maat gemaakte riemen bij Hoplok , dient u het ontwerp, het materiaal, de hardware, de maatvoering en de beoogde markt te vermelden. De minimale bestelhoeveelheid is 300 riemen van echt leer of 1,000 riemen van polyurethaan. Bevestig welke afdeling en faciliteit het project zullen uitvoeren en welke monsters en testresultaten nodig zijn voor goedkeuring.
De door Hoplok opgegeven maandelijkse productiecapaciteit voor riemen bedraagt 200,000–300,000 riemen van echt leer en 600,000–800,000 riemen van polyurethaan. Dit zijn productiecapaciteitsbereiken, geen toewijzing of leveringsbelofte voor een individuele bestelling. Bevestig de beschikbare capaciteit voor de gekozen constructie en planning.






